Pièces en plastique usinées sur mesure pour équipements médicaux
Composants en plastique sur mesure pour vos instruments de diagnostic, vos systèmes de laboratoire et vos équipements médicaux. Great Plastics associe la fourniture de PEEK, de PEI et de matériaux haute performance à des services de fraisage et de tournage CNC, du prototype fonctionnel à la production en série.
solutions
Composants en plastique sur mesure pour équipements médicaux
Votre composant doit s'intégrer à l'ensemble et conserver sa fonctionnalité lors de son utilisation. Les composants définis dans votre plan commencent par les interfaces essentielles : faces de montage, alésages, orifices de fluide et dégagements électriques.
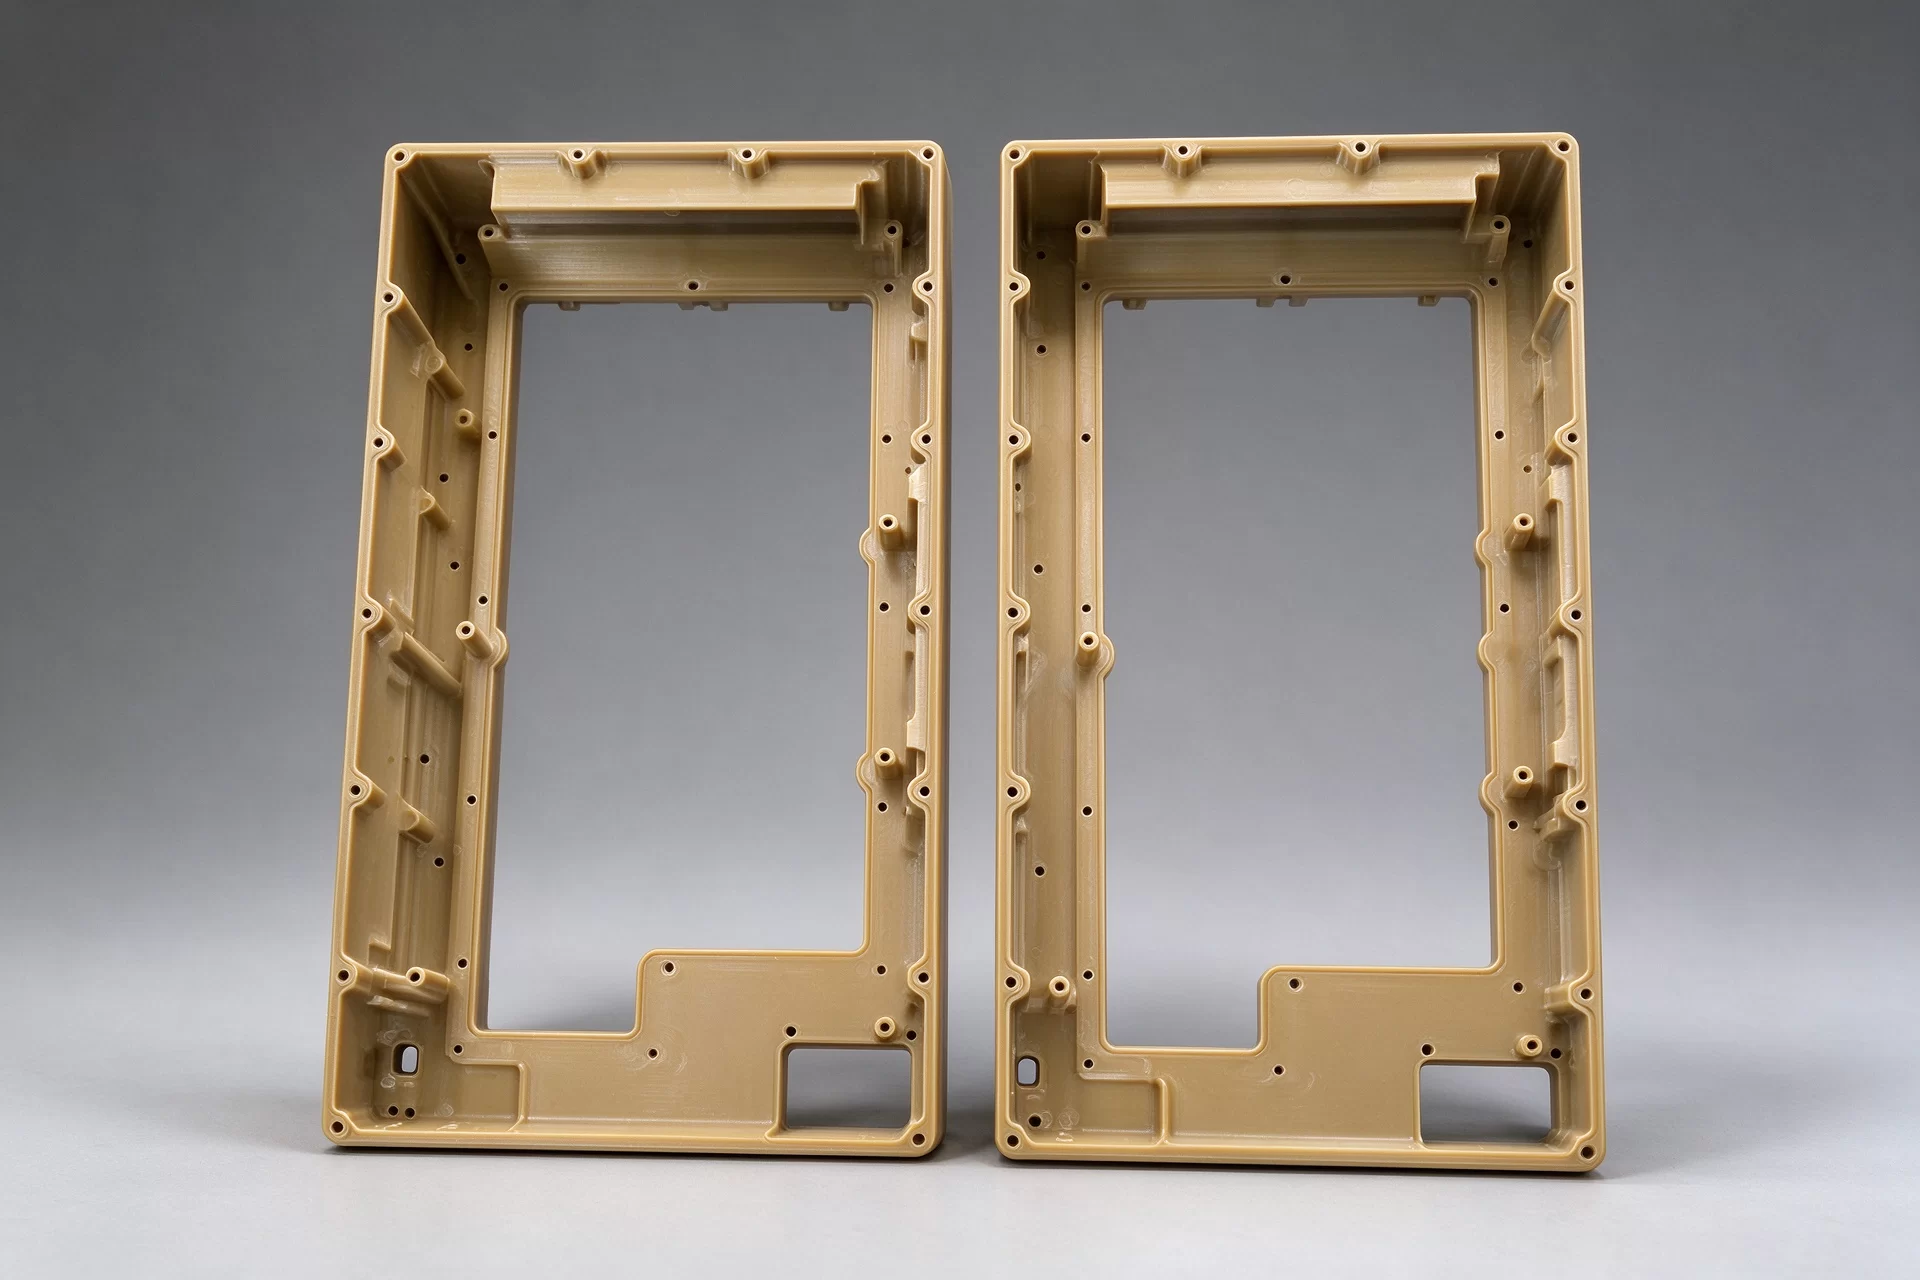
Boîtiers de diagnostic et corps d'instruments
Les boîtiers usinés intègrent des logements pour capteurs, des ouvertures pour connecteurs et des trous de fixation. Le choix entre le PEI et le PEEK dépend des exigences en matière de rigidité, de température et de propriétés électriques. L'épaisseur des parois, l'ajustement du couvercle et l'accès pour l'assemblage déterminent l'usinage.
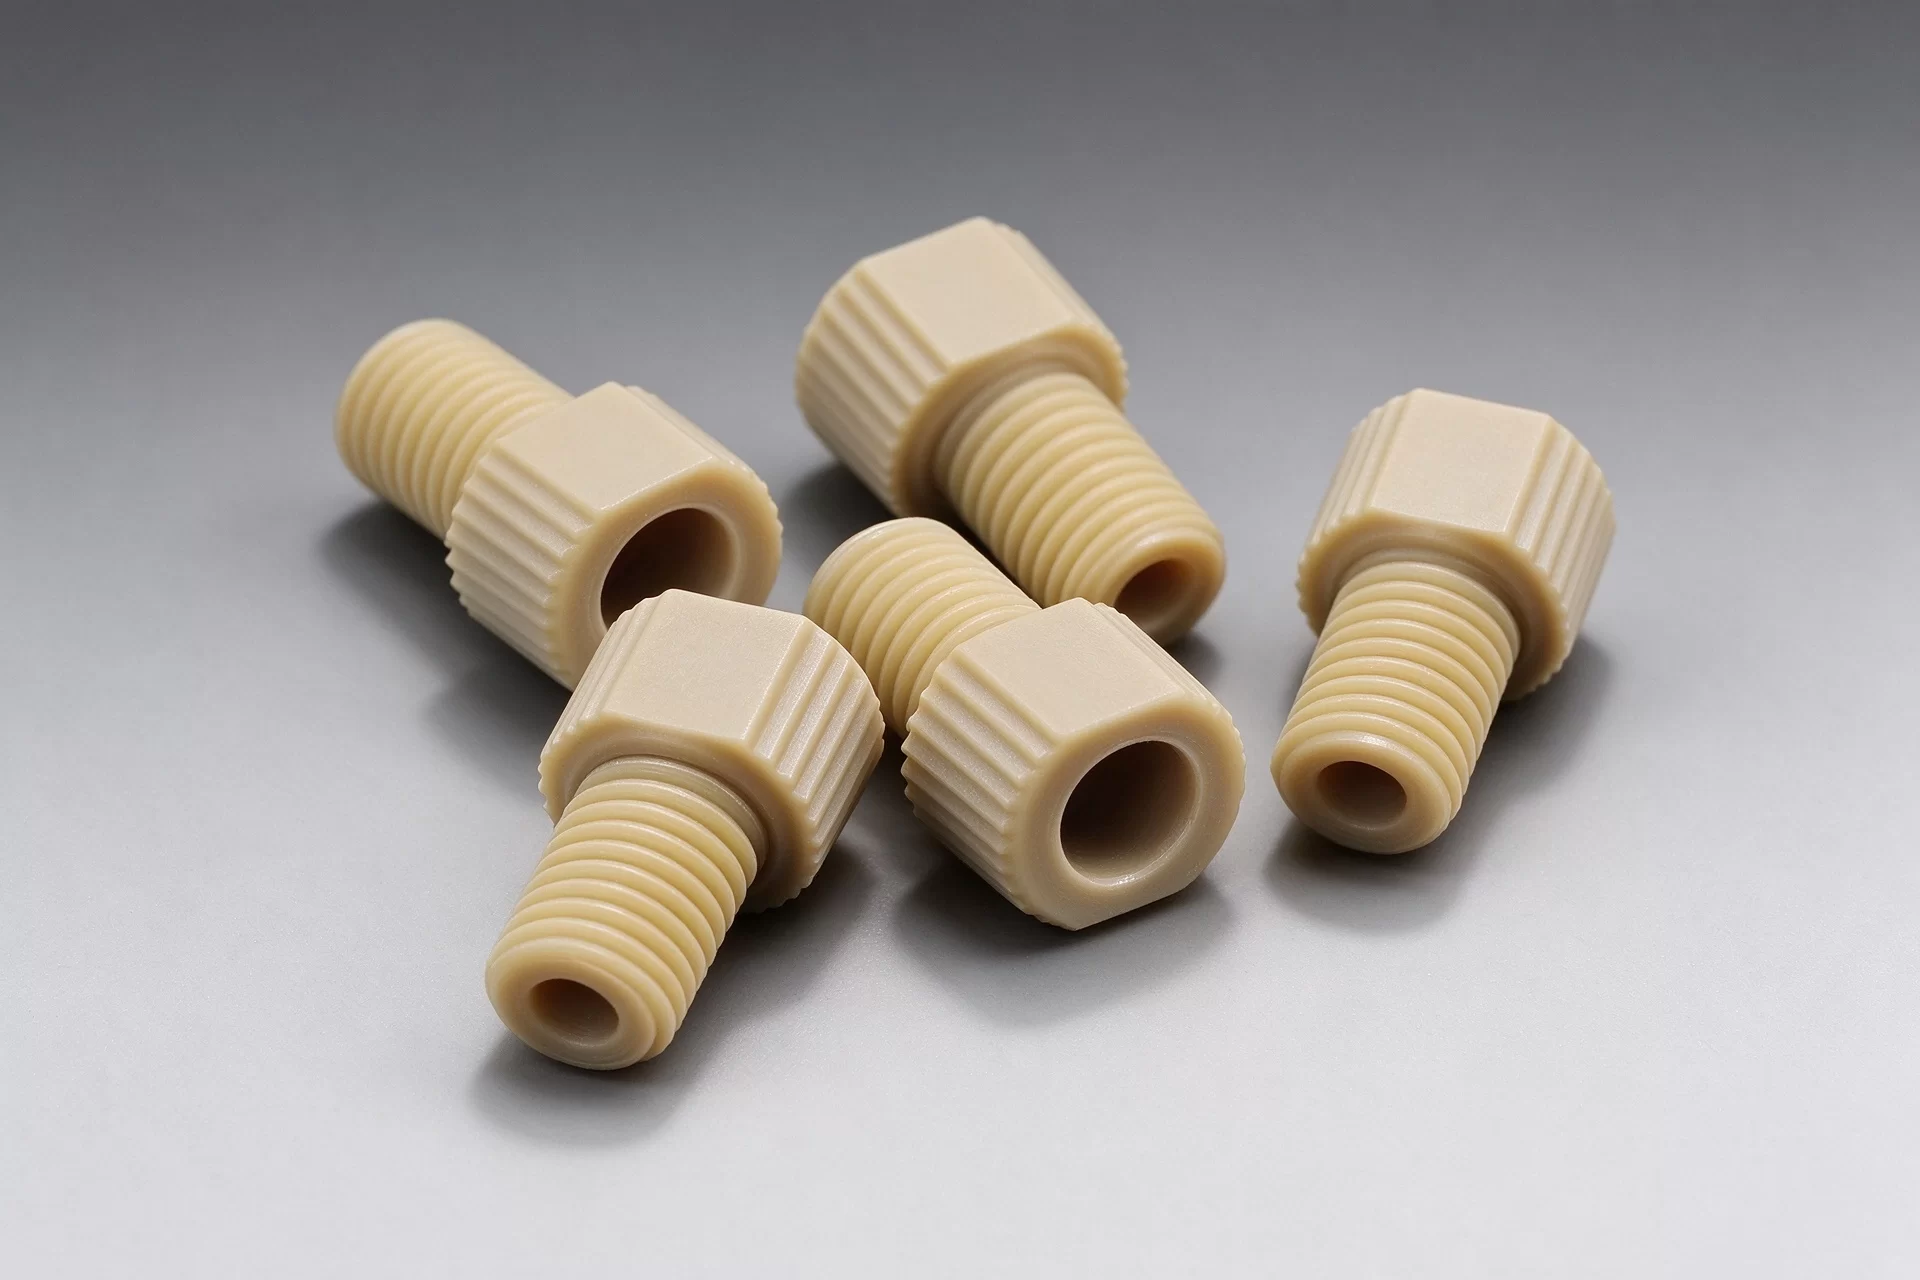
Blocs et raccords pour la gestion des fluides
Les blocs de distribution en PEEK usinés et les raccords tournés permettent d'intégrer des circuits de fluide dans les équipements de laboratoire et de diagnostic. L'alignement des orifices, la géométrie des alésages et les rainures d'étanchéité garantissent un ajustement parfait. Les surfaces en contact avec le fluide nécessitent une vérification de la qualité, de la compatibilité chimique et de la finition.
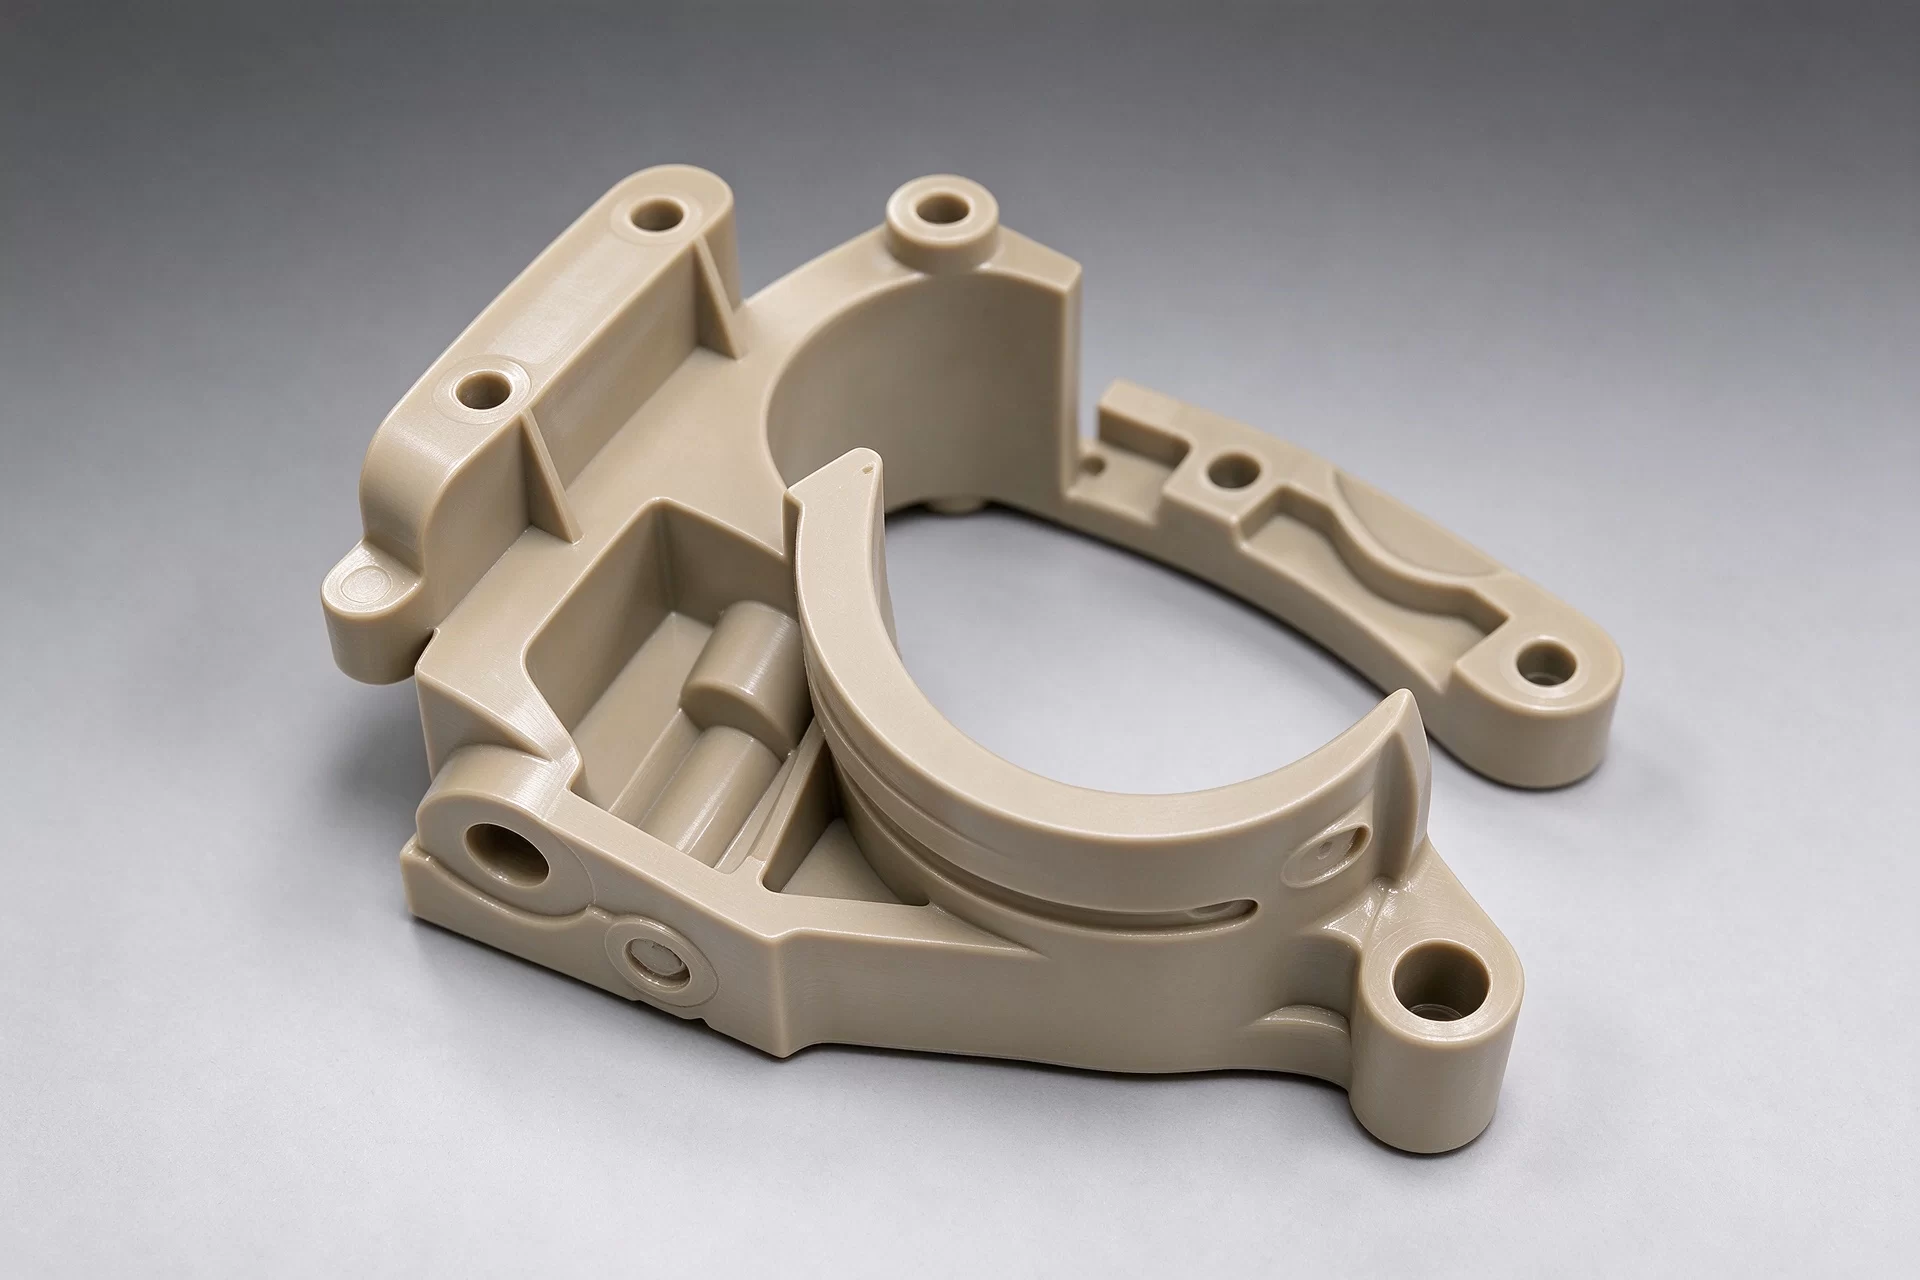
Fixations, guides et supports isolants
Les fixations PEI et les supports isolants permettent de positionner les capteurs et les composants. Les faces de référence, les gabarits de perçage, l'exposition thermique et les contraintes répétées déterminent les méthodes d'usinage et le choix des matériaux.
capacité
Capacités en matière de fraisage, de tournage et d'équipements CNC
Great Plastics usine des plastiques techniques à partir de feuilles, de barres et de tubes. La géométrie de votre pièce détermine le parcours sur les machines ; les relations entre les caractéristiques critiques déterminent les réglages.
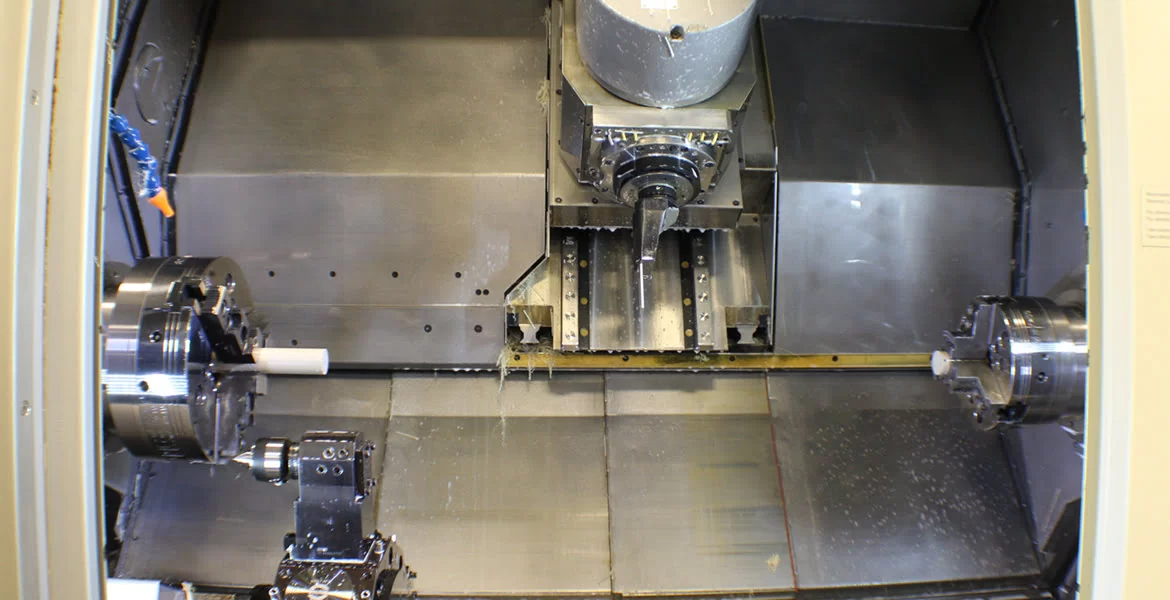
Fraisage CNC
Le fraisage triaxial permet de réaliser des poches, des rainures, des surfaces de montage et des trous qui se croisent. Une enveloppe nominale de 1 500 × 800 × 500 mm permet de usiner des boîtiers complexes, sous réserve de l'espace disponible pour le dispositif de fixation et de la portée de l'outil. Les cavités profondes nécessitent des rayons internes adaptés à la géométrie de la fraise.
Tournage CNC
Le tournage CNC permet de fabriquer des manchons, des entretoises, des alésages étagés, des rainures et des filetages. La capacité nominale est de Ø431 × 990 mm, sous réserve des limites de serrage et de matière disponible. Les pièces longues et fines nécessitent un soutien adéquat pour limiter la flexion et la déformation due au serrage.
Caractéristiques du tour-fraiseuse
Les machines de tournage-fraisage permettent de réaliser, en un seul serrage, des éléments cylindriques, des surfaces planes, des alésages radiaux et des détails hors axe. La réduction du nombre de transferts permet de maintenir l'alignement entre les alésages, les diamètres extérieurs et les éléments secondaires, dans la mesure où les contraintes liées à l'outillage et à l'accès le permettent.
Les enveloppes d'usinage ne garantissent pas les dimensions de la pièce finie. Le matériau, la forme de la pièce brute, le système de serrage et l'accès à l'usinage déterminent les dimensions réalisables pour votre plan. Capacités d'usinage CNC des matières plastiques
Analyse des fonctionnalités
Des caractéristiques complexes qui déterminent l'ajustement
Great Plastics vérifie le positionnement et l'étanchéité des interfaces conformément à vos plans, aux spécifications de qualité et aux conditions de mesure. Des rapports dimensionnels basés sur les plans sont disponibles pour les caractéristiques convenues.
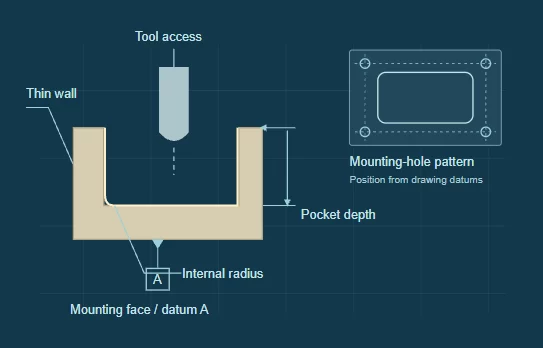
Des poches profondes et des parois fines
Dans le cas d’un boîtier d’instrument en PEI usiné, une référence de surface de montage relie la profondeur de la poche et la position du gabarit de perçage à l’ensemble. Ces relations définissent les critères de conformité dimensionnelle. La portée de l’outil limite la profondeur de la poche ; les rayons internes limitent la géométrie des angles. Les parois minces peuvent se déformer sous l’effet du serrage et se déplacer une fois le serrage relâché. Un enlèvement de matière équilibré et un serrage bien soutenu permettent de contrôler la forme.
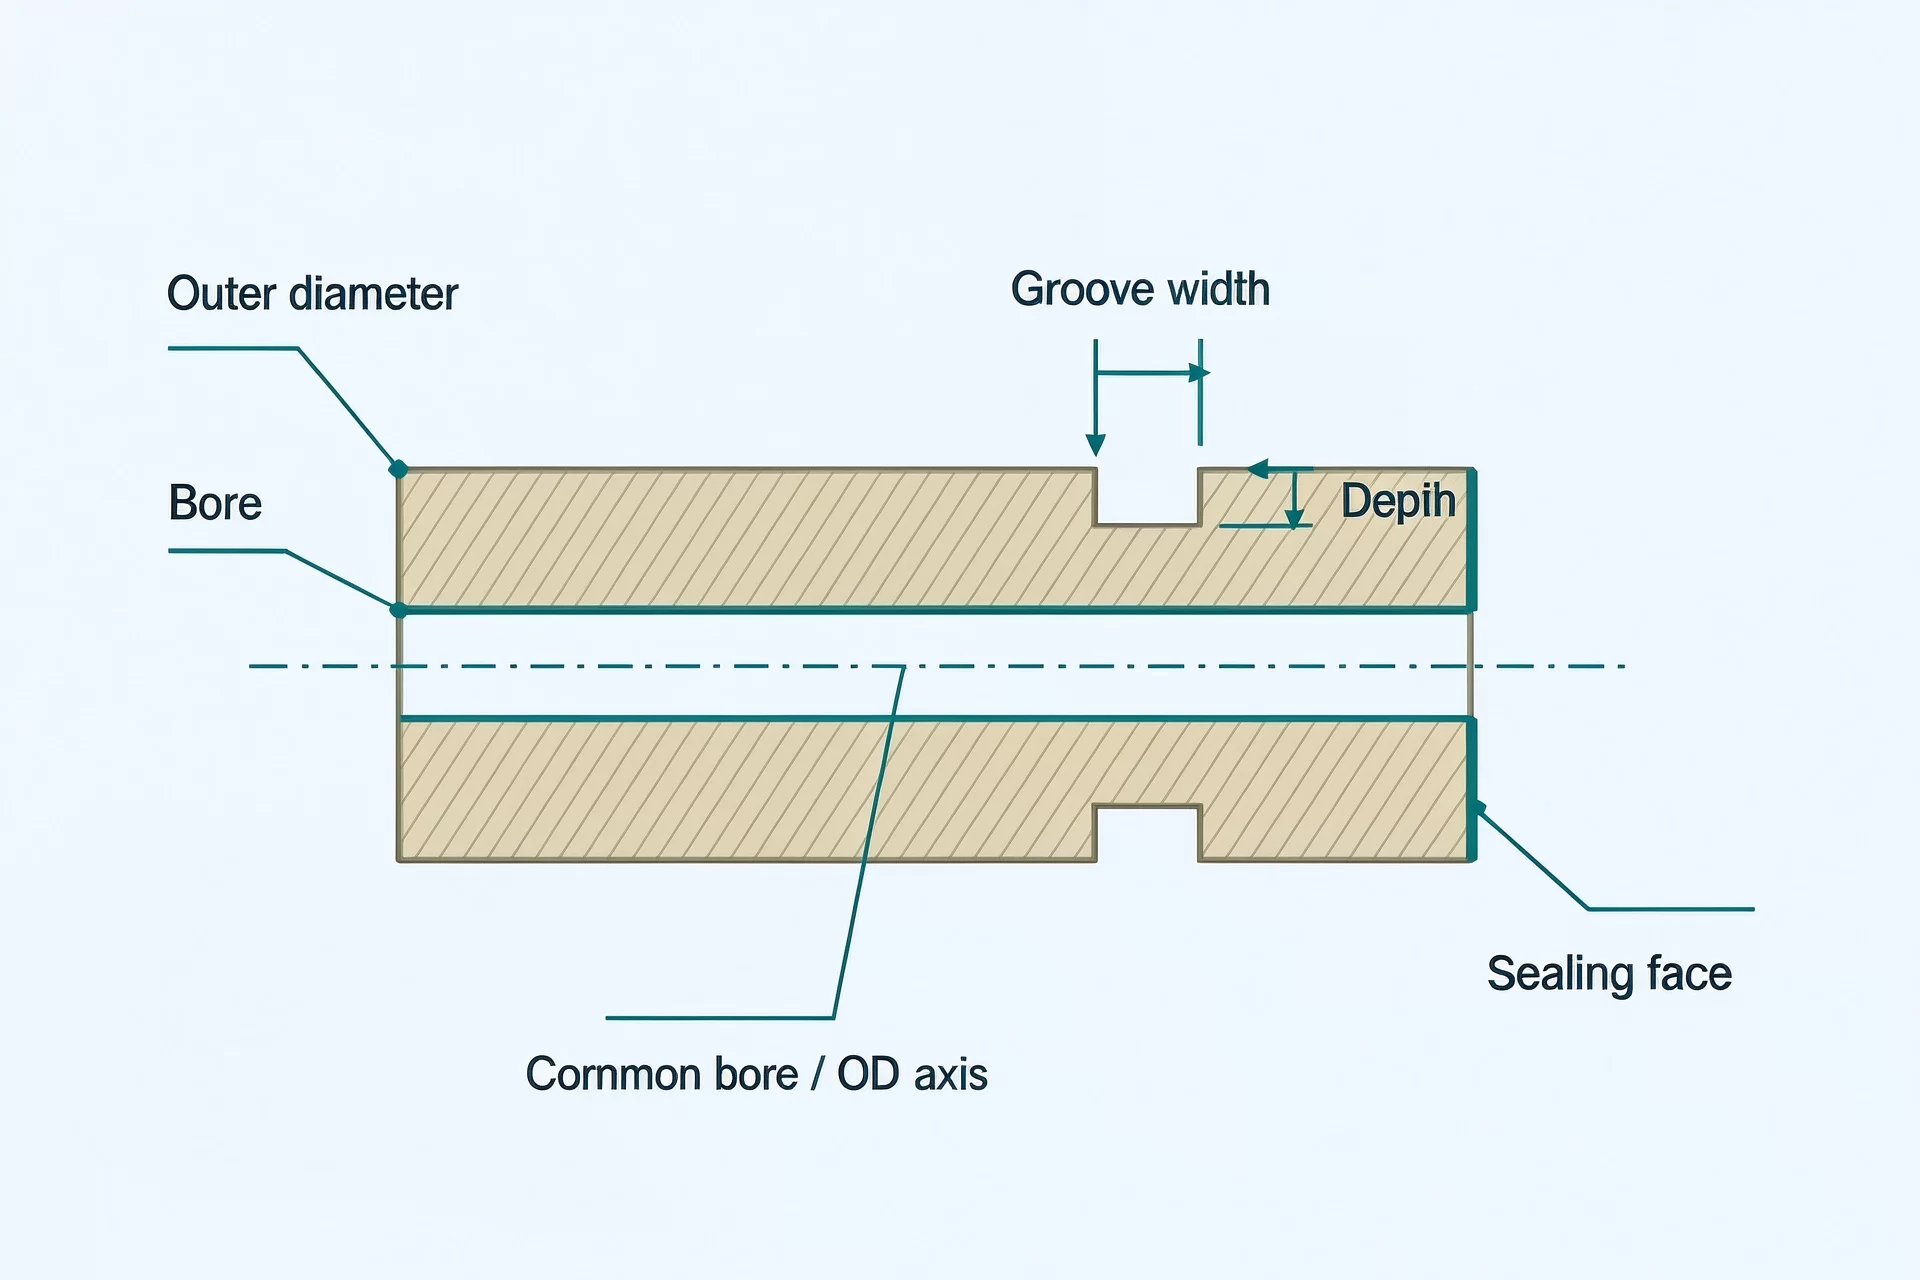
Alésages concentriques et rainures d'étanchéité
Pour un connecteur en PEEK tourné, l'alésage, le diamètre extérieur et la rainure d'étanchéité partagent un axe commun défini par le plan. La largeur et la profondeur de la rainure déterminent la position du joint ; le faux-rond établit la relation entre la surface d'étanchéité extérieure et l'alésage. La finition de la face d'étanchéité fait l'objet d'une exigence distincte. La chaleur générée par l'usinage, les contraintes résiduelles et l'humidité peuvent modifier les dimensions après l'usinage ; la réception nécessite donc de convenir d'un état d'inspection précis.
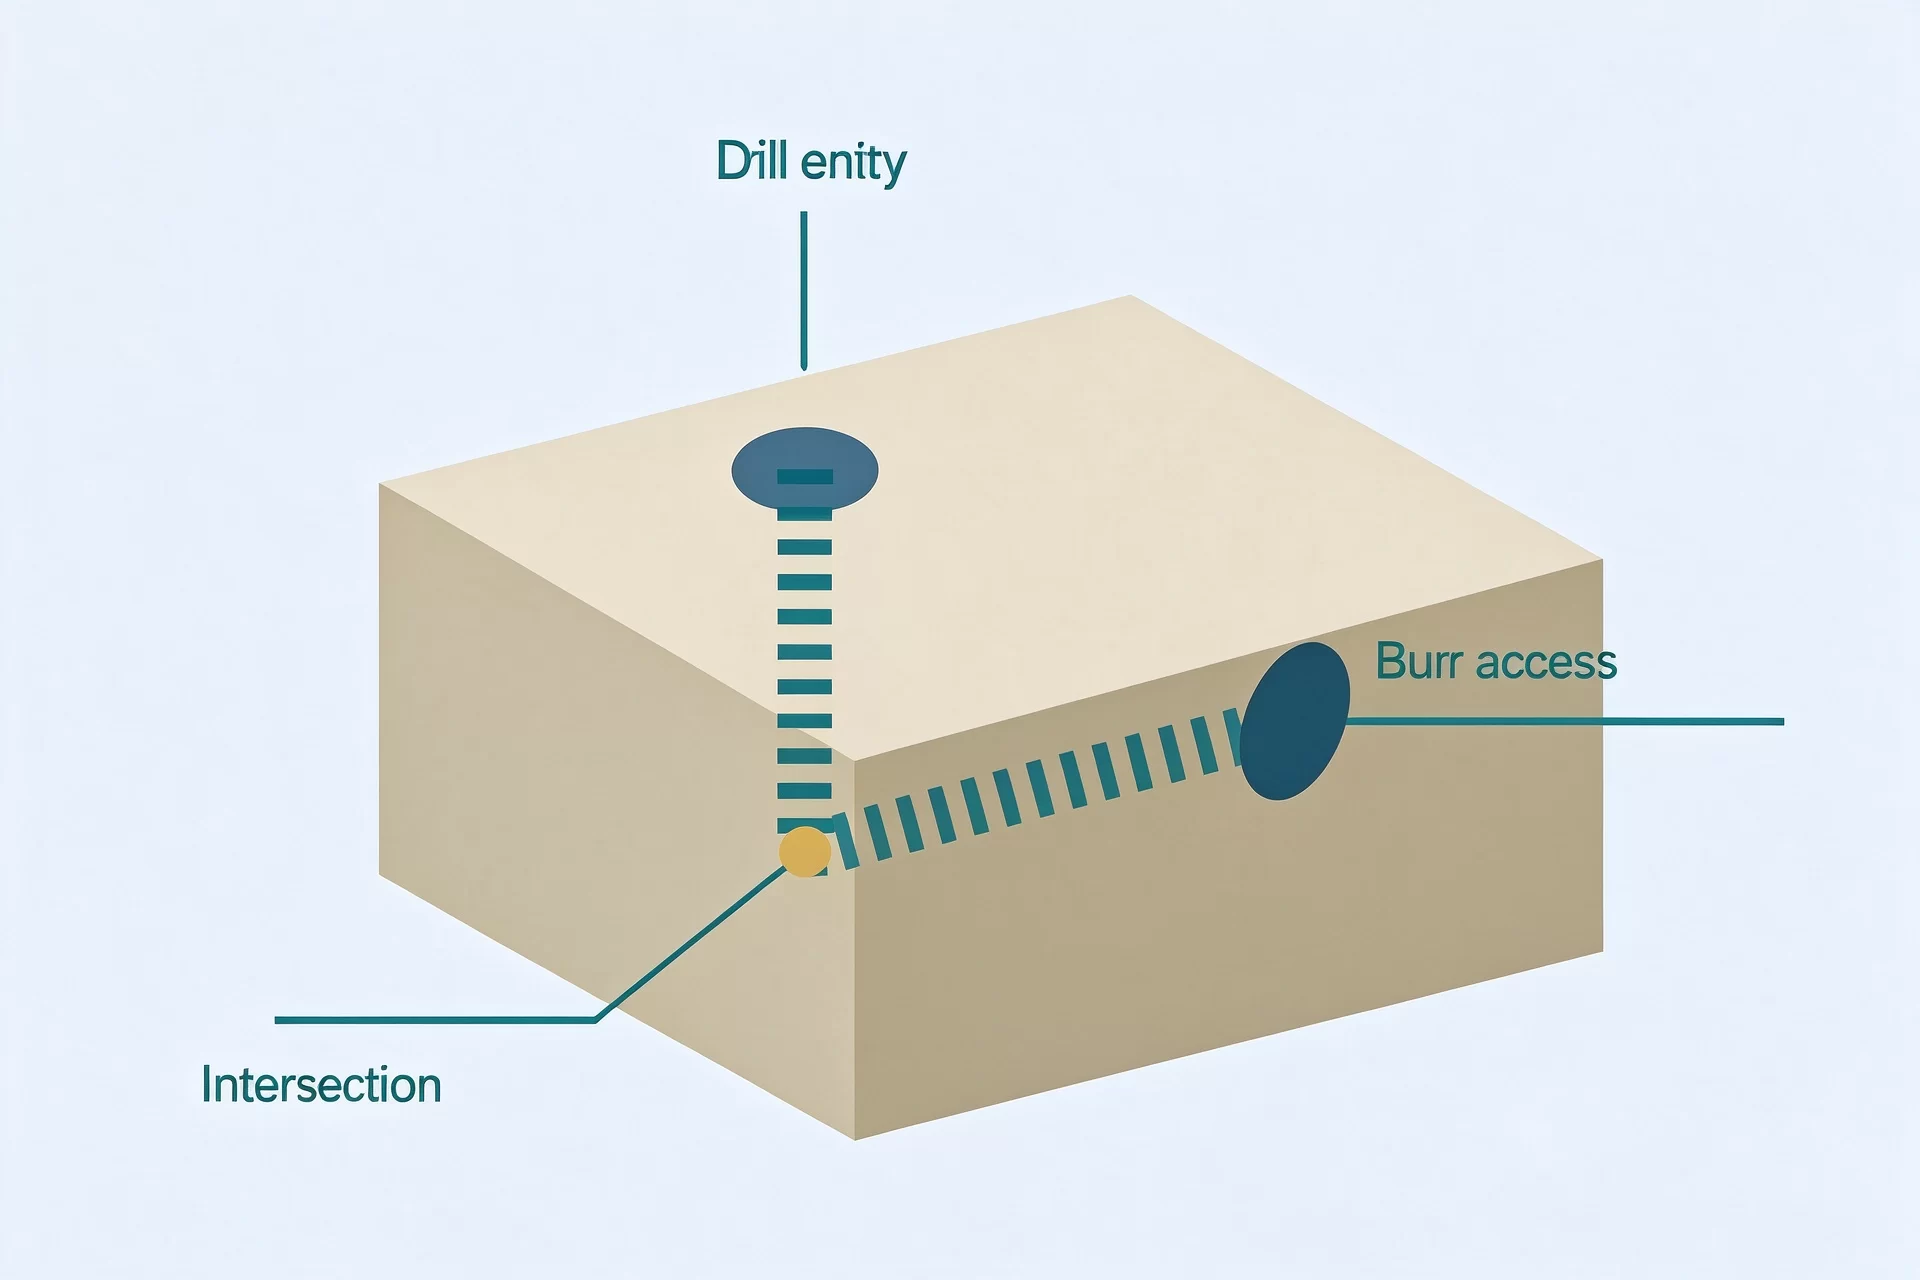
Petits orifices et passages percés en croix
Un collecteur en PEEK usiné relie les positions des orifices à l'ensemble d'accouplement et les intersections des alésages transversaux au circuit d'écoulement interne. Les intersections accessibles permettent de vérifier les conditions des arêtes et l’absence de bavures, parallèlement au diamètre et à l’emplacement des alésages. Les arêtes cachées peuvent retenir des bavures ; un canal fermé peut nécessiter une conception en deux parties ou un autre tracé. La conformité dimensionnelle ne suffit pas à elle seule à garantir les performances ou la propreté du fluide.
Choix des matériaux
Plastiques techniques pour vos équipements médicaux
Les plastiques utilisés dans les dispositifs et équipements médicaux doivent être adaptés aux conditions réelles de contact, de charge et d'exposition. Les familles de matériaux suivantes répondent à différentes fonctions au sein des composants. Le type précis de matériau, les charges et la documentation disponible déterminent les options disponibles pour votre projet.
| Matériau | Ajustement des composants | Choix des notes et limites |
|---|---|---|
| PEEK | Corps d'instruments, connecteurs et pièces d'équipements montées. | Les grades non chargés, chargés de verre, chargés de carbone et ceux destinés aux roulements/PTFE présentent des différences en termes de rigidité, d'usure et de comportement électrique. Les oxydants puissants nécessitent des preuves spécifiques de compatibilité. La documentation relative à l'usage médical doit correspondre exactement au grade concerné. |
| Î.-P.-É. | Boîtiers de diagnostic, supports isolants et dispositifs de fixation de précision. | Les grades non chargés, chargés en verre et spéciaux offrent des niveaux de rigidité et de finition différents. La compatibilité avec les produits de nettoyage et la fissuration sous contrainte environnementale peuvent limiter l'utilisation de ces matériaux sur des pièces exposées. Un grade spécial nécessite tout de même sa propre documentation. |
| PPS | Guides d'équipement, supports et pièces sélectionnées pour la gestion des fluides. | Les grades non chargés, renforcés et modifiés pour résister à l'usure présentent des différences. Les arêtes fines et les encoches nécessitent une attention particulière. La compatibilité dépend de la formulation, de la concentration chimique, de la température et du temps d'exposition. |
| PAI | Douilles sous contrainte et pièces d'usure au sein des équipements. | Les conditions d'humidité ont une incidence sur les dimensions. L'eau chaude, la vapeur et les amines doivent faire l'objet d'une attention particulière. Le PAI n'est pas le choix par défaut pour les composants soumis à des stérilisations répétées . |
| PI | Supports à haute température spécialisés, entretoises isolantes et pièces d'usure. | Le niveau de qualité, l'environnement et la charge déterminent l'adéquation de l'équipement. L'humidité et l'exposition à l'eau chaude peuvent altérer les performances. Évaluez ces conditions d'utilisation de l'équipement indépendamment des utilisations en contact avec les patients. |
Les nuances enrichies en carbone peuvent être conductrices d'électricité. La fiche technique d'un matériau ne certifie pas la conformité d'un dispositif médical fini ni ne garantit sa résistance à tous les cycles de stérilisation.
Services
Services de fabrication de produits médicaux
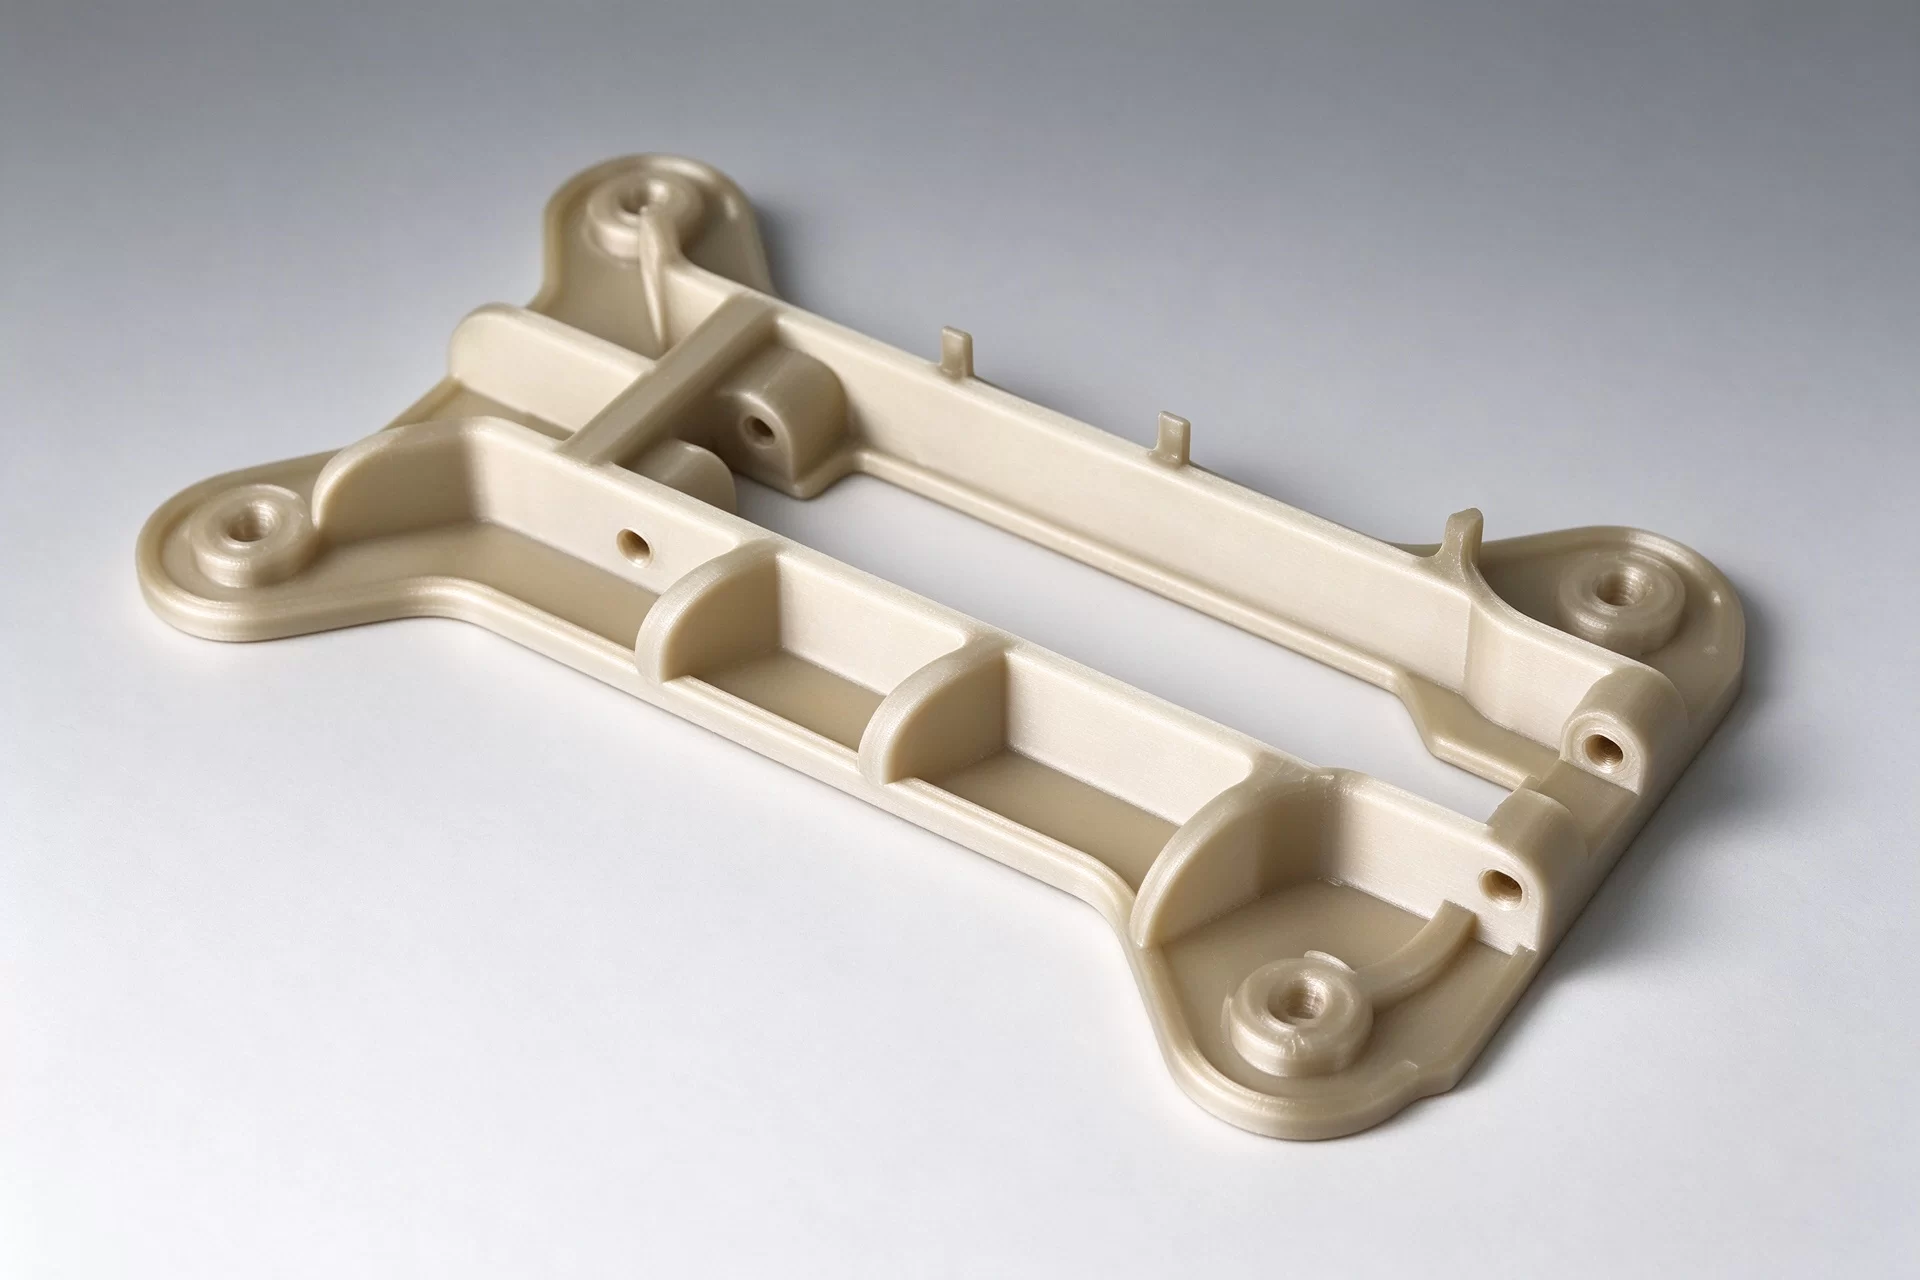
| Bénéficiez de la même rapidité, précision et fiabilité en matière d'usinage que celles auxquelles vous êtes habitué chez Great Plastics, tout en profitant de capacités d'usinage avancées, telles que des tolérances plus strictes et des tarifs dégressifs en fonction du volume, grâce à notre réseau de fabrication. En savoir plus→ |
|
 |
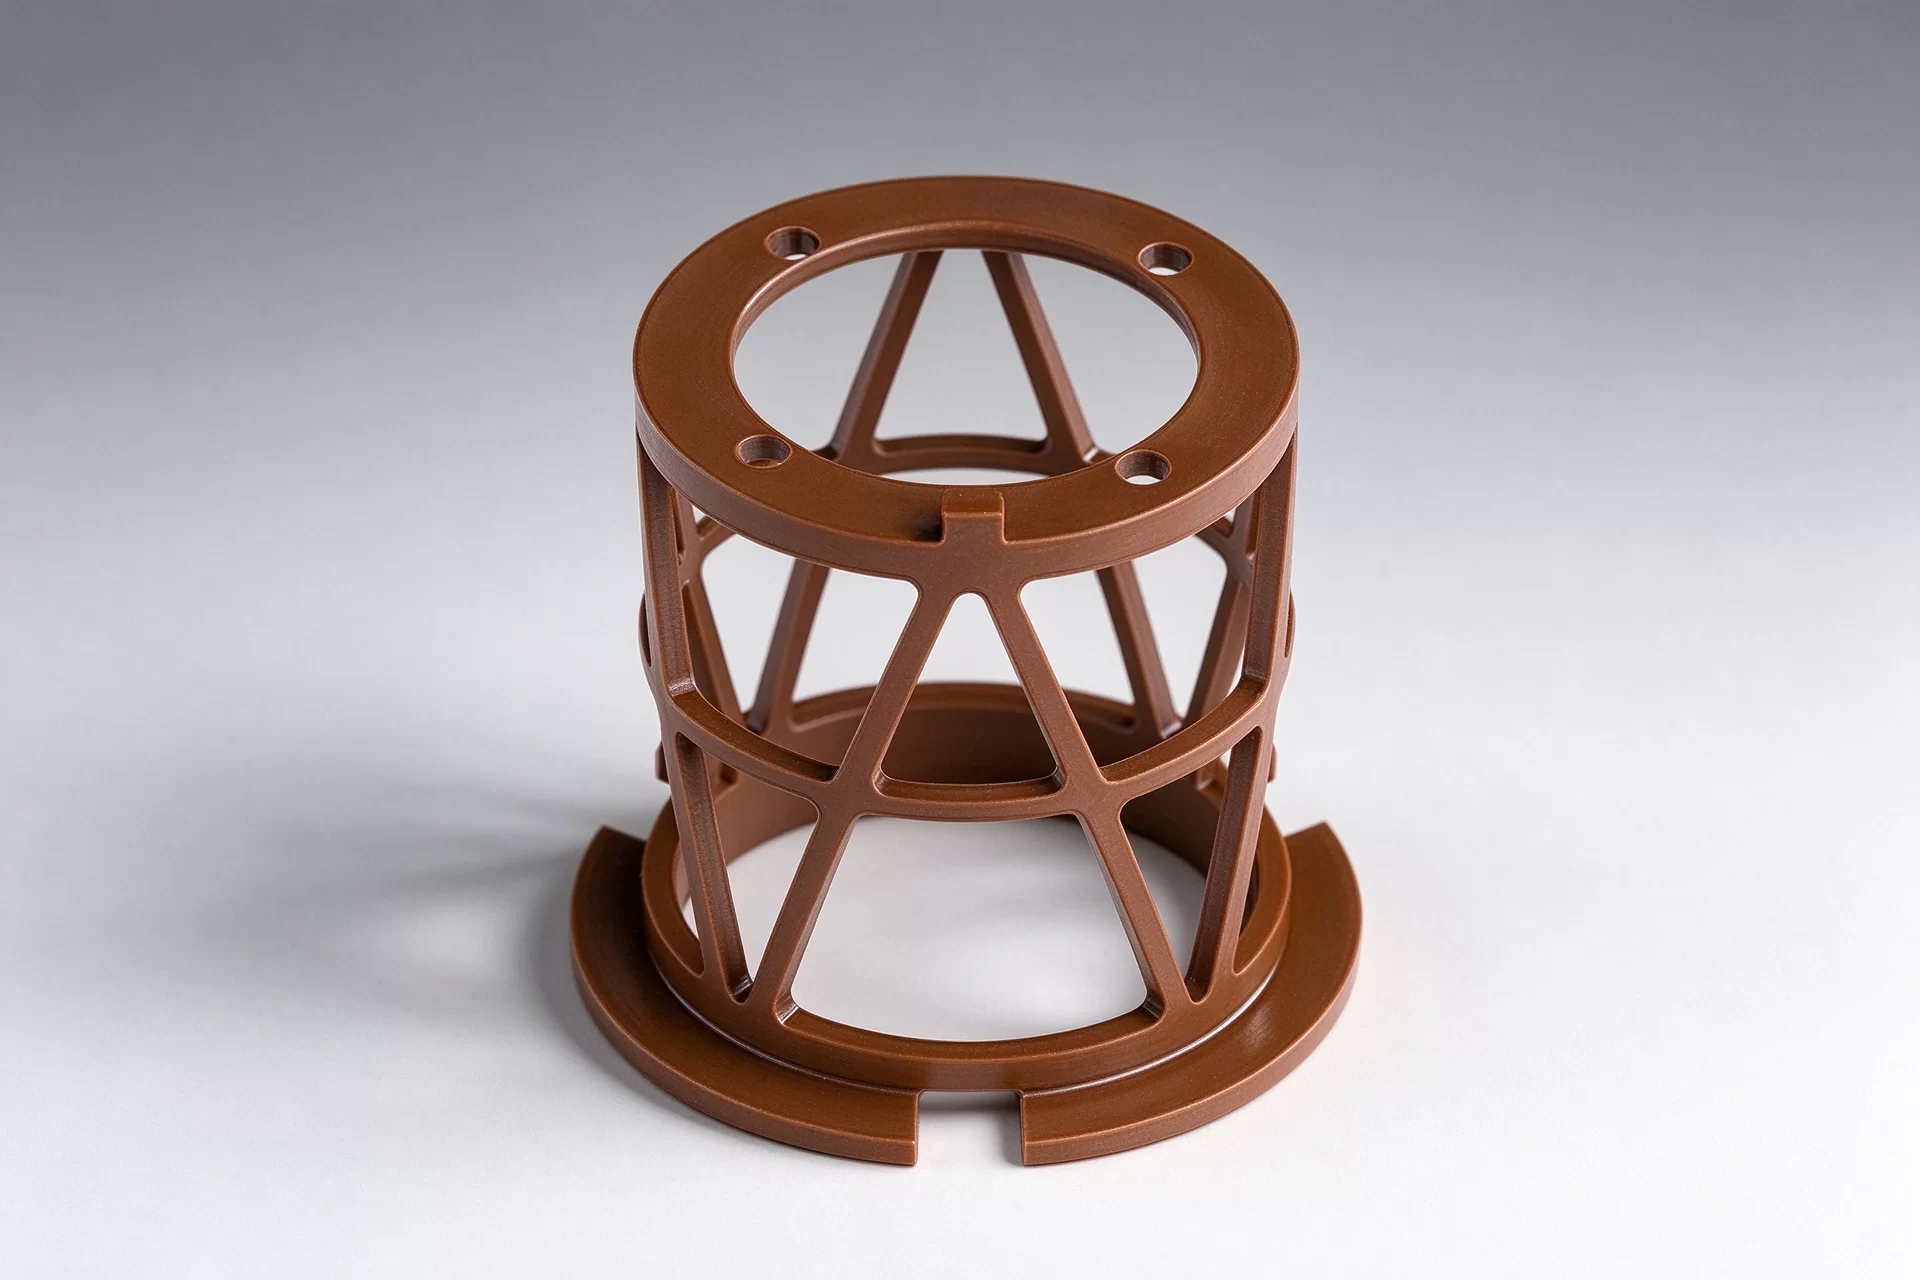
| Obtenez en quelques jours des pièces moulées et des outillages de transition abordables et de haute qualité. Grâce à notre consultation gratuite en matière de moulabilité, la conception et le processus de moulage sont considérablement accélérés, ce qui vous permet de gagner du temps et de l'argent. En savoir plus→ |
|
 |
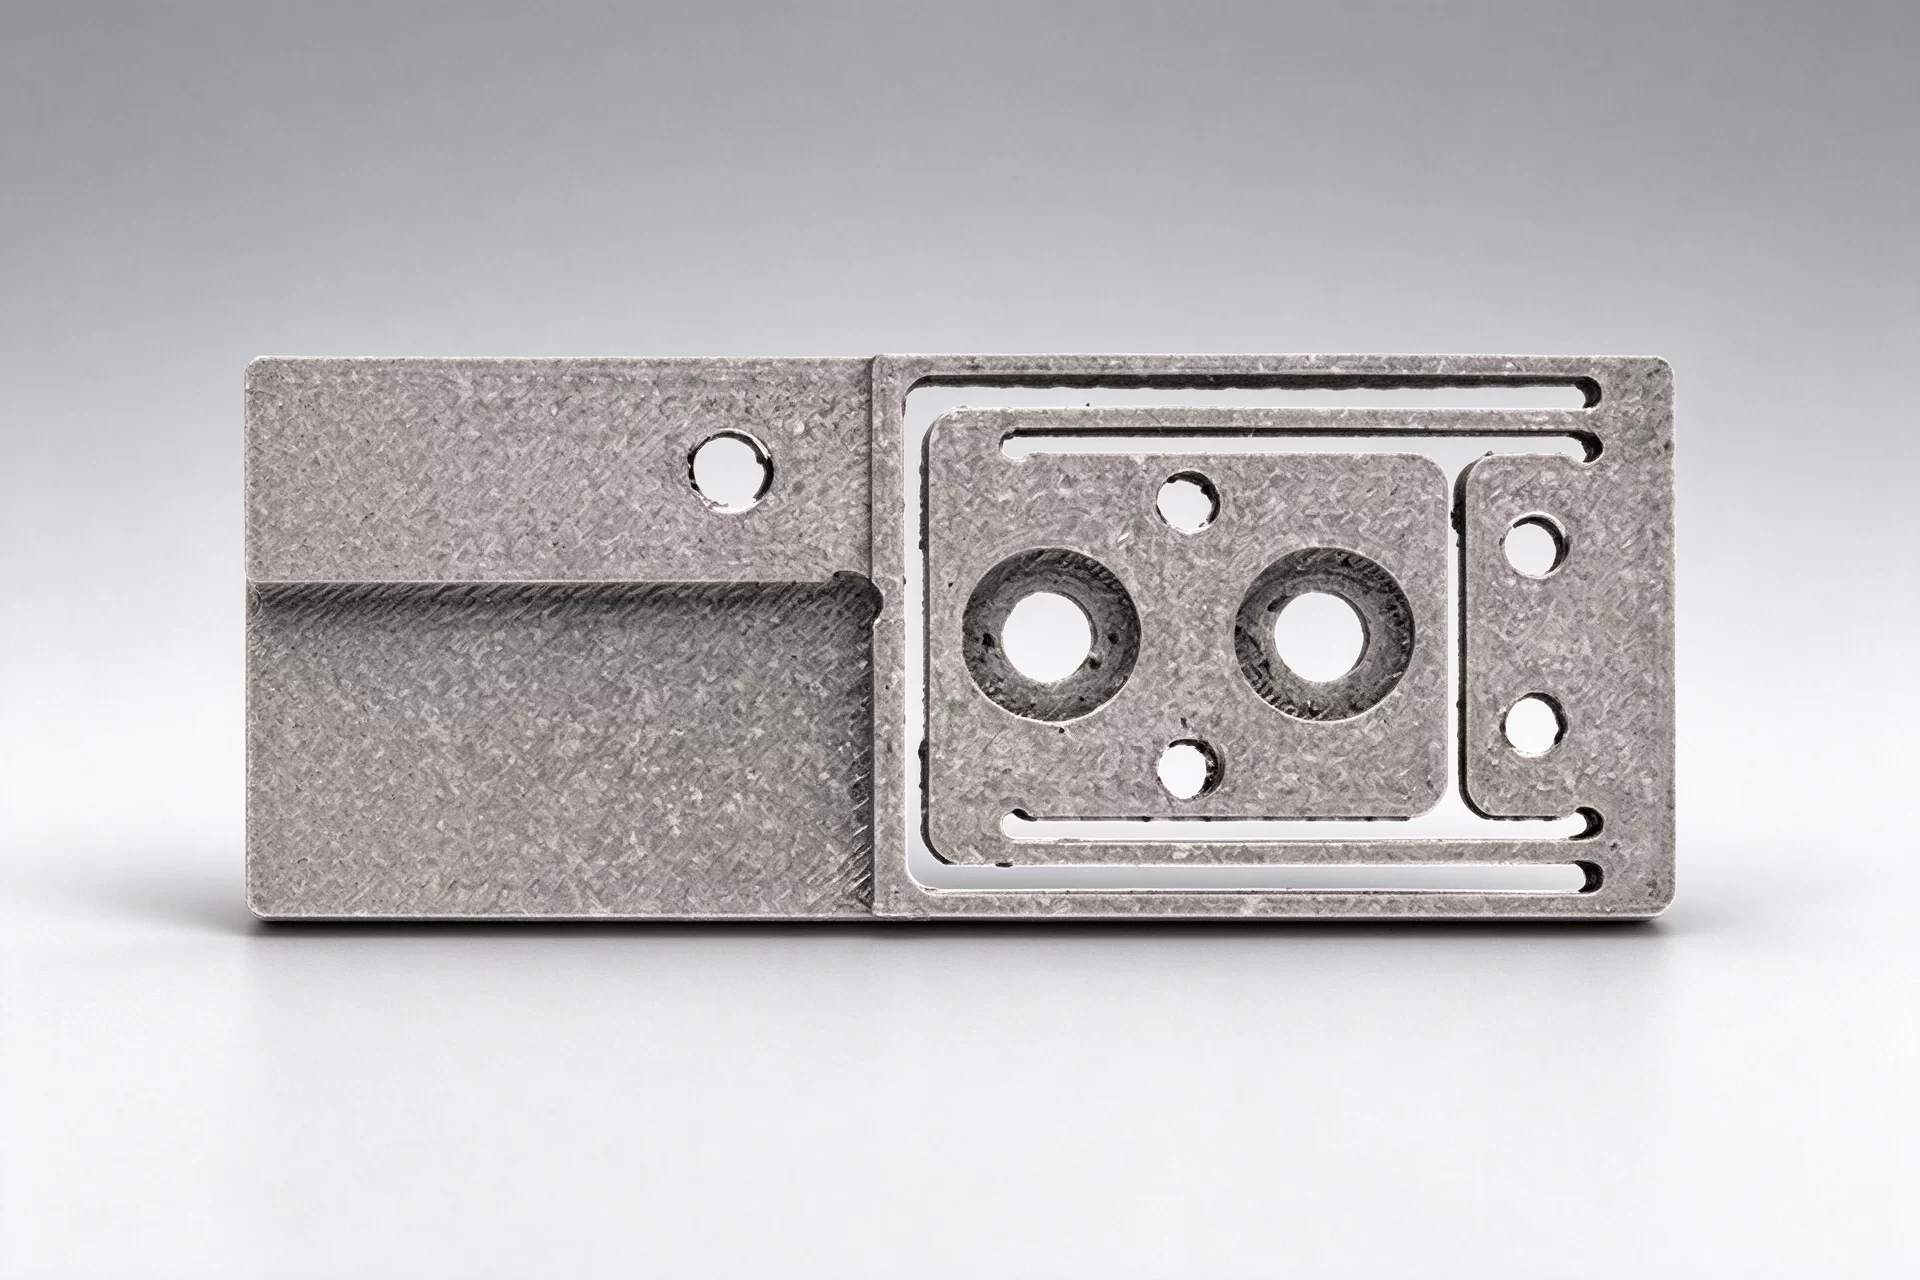
| Vous recherchez des pièces de qualité et une expertise en fabrication additive auprès d'un seul prestataire d'impression 3D ? Choisissez parmi quatre technologies différentes de fabrication additive pour un prototypage économique et des pièces de production hautement précises et reproductibles. En savoir plus→ |
|
 |
Comment un projet avance-t-il ?
Du prototype à la production en série
Great Plastics fournit des prototypes usinés, des petites séries et des commandes récurrentes. Le transfert vers la production permet de faire correspondre votre prototype à la révision du plan, à la nuance de matière et aux caractéristiques critiques spécifiées.
Prototypage et validation des applications
Examinez le plan, les matériaux et les caractéristiques essentielles. Testez les prototypes usinés pour vérifier leur ajustement et leurs performances dans des conditions réelles d'exploitation.
Production en petites séries
Utilisez l'échantillon approuvé, la révision du plan, la nuance du matériau et les dimensions clés comme références pour la production.
Réapprovisionnement
Respecter les exigences approuvées en matière de matériaux, de plans et de contrôles. Valider à nouveau les modifications apportées à la géométrie, aux matériaux de remplissage ou aux conditions d'exploitation.
 English
 French
 German
 Russian