Maßgefertigte Kunststoffteile für die Energiebranche
Great Plastics fertigt maßgeschneiderte technische Kunststoffkomponenten nach Kundenzeichnungen für Energieanlagen und industrielle Systeme. Die Materialauswahl und die Anforderungen an die Bearbeitung werden unter Berücksichtigung der Betriebstemperatur, der mechanischen Belastungen, des Verschleißes, der chemischen Beanspruchung und der Maßvorgaben geprüft.
Lösungen
Kunststoffkomponenten für Energieanlagen
Beschaffen Sie Kunststoffkomponenten für die Öl- und Gasindustrie, die in der Fluidsteuerung, bei rotierenden Maschinen und in elektrischen Baugruppen zum Einsatz kommen. Geben Sie für jedes Teil die jeweiligen Anforderungen hinsichtlich Fluid, Bewegung und elektrischer Belastung an.
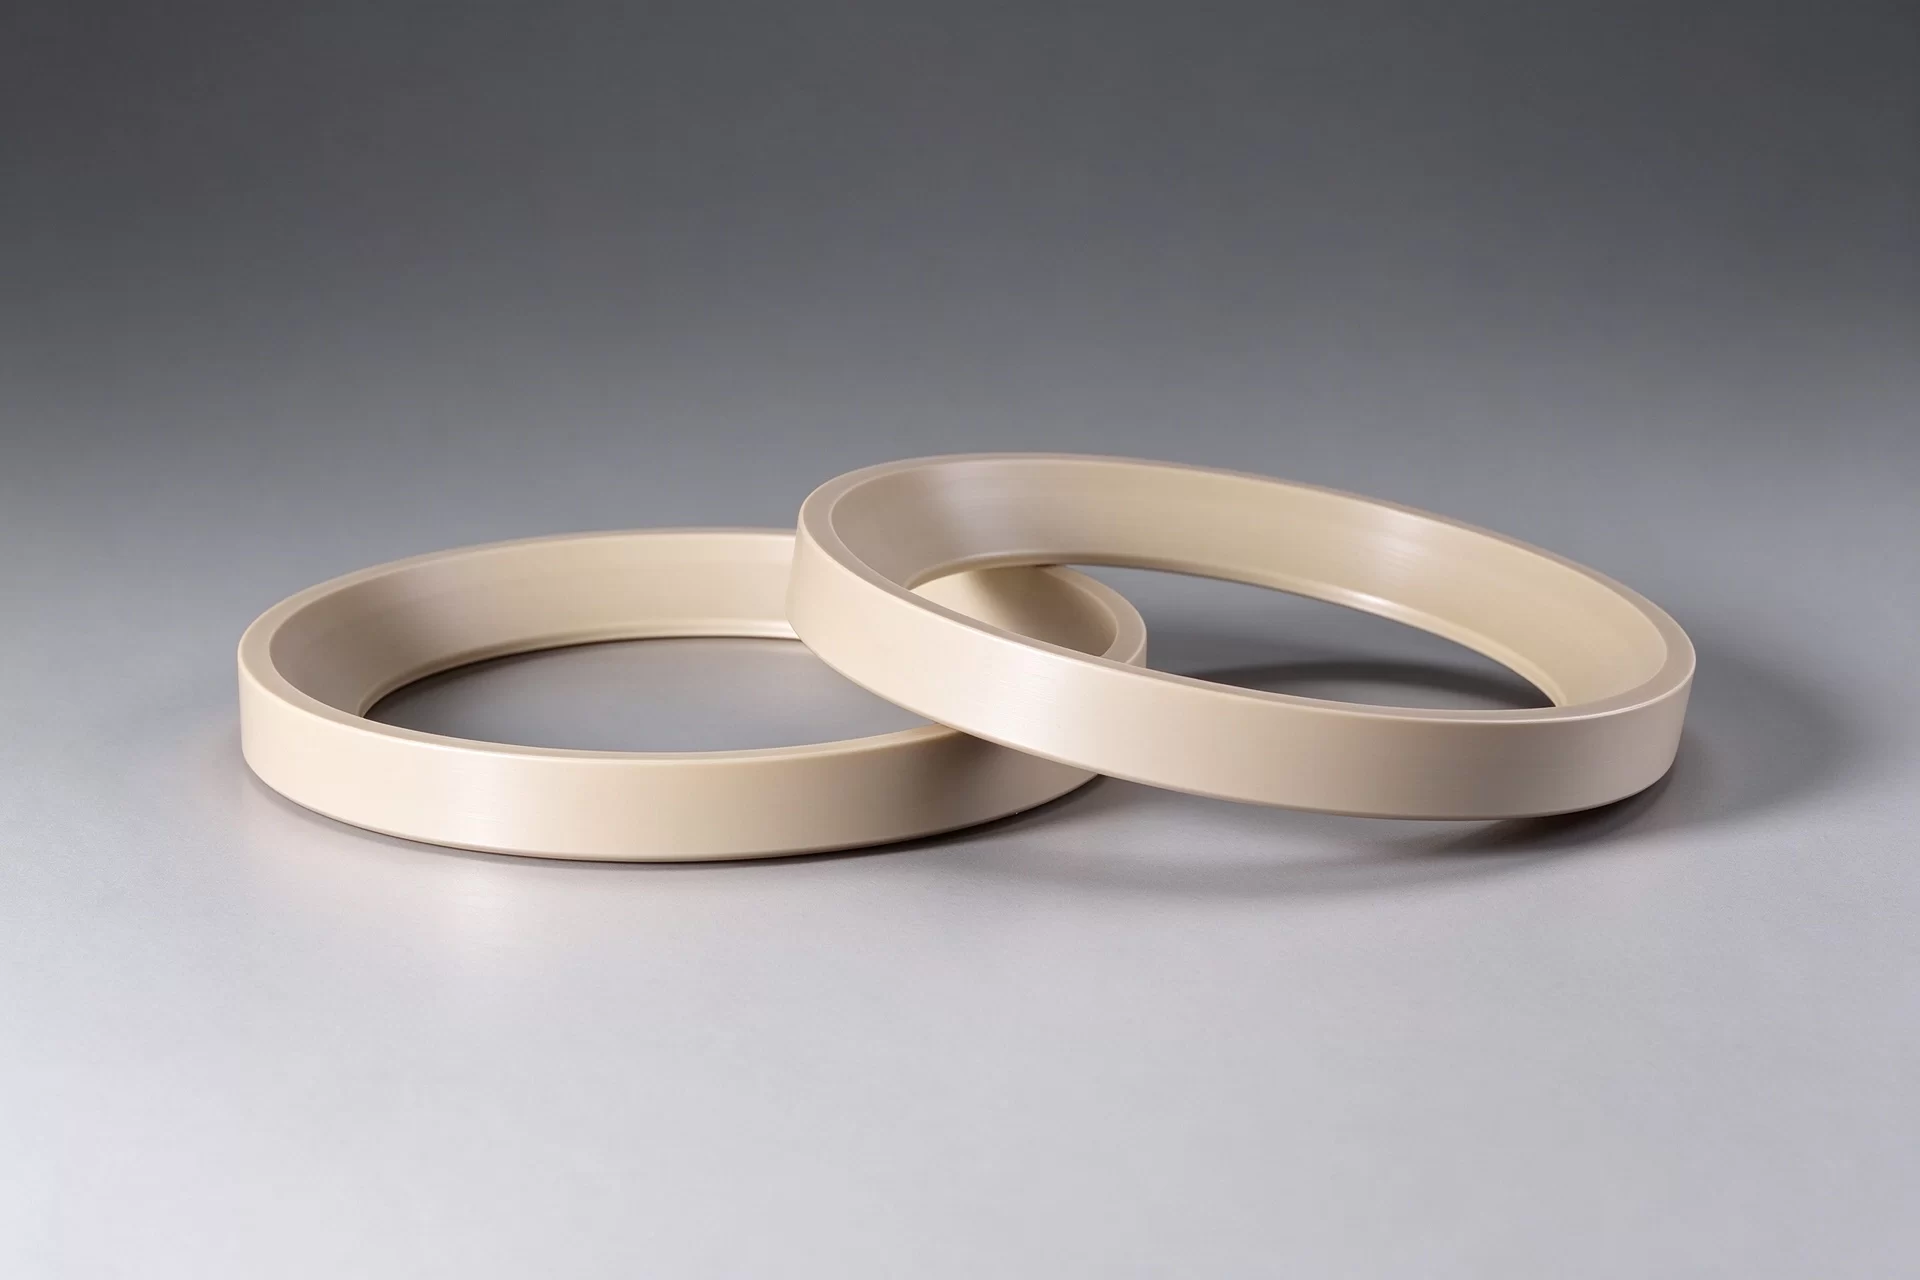
Ventilsitze und Dichtungsteile
PEEK-Ventilsitze, Stützringe und Spindelführungen, gefertigt nach Ihrer Zeichnung. Das Dichtungsprofil muss unter Druck standhalten und gleichzeitig der Prozessflüssigkeit widerstehen. Die Wahl der Materialgüte wirkt sich zudem auf das Kriechen, den Kontaktverschleiß und die Oberflächenbeschaffenheit an der Dichtfläche aus.
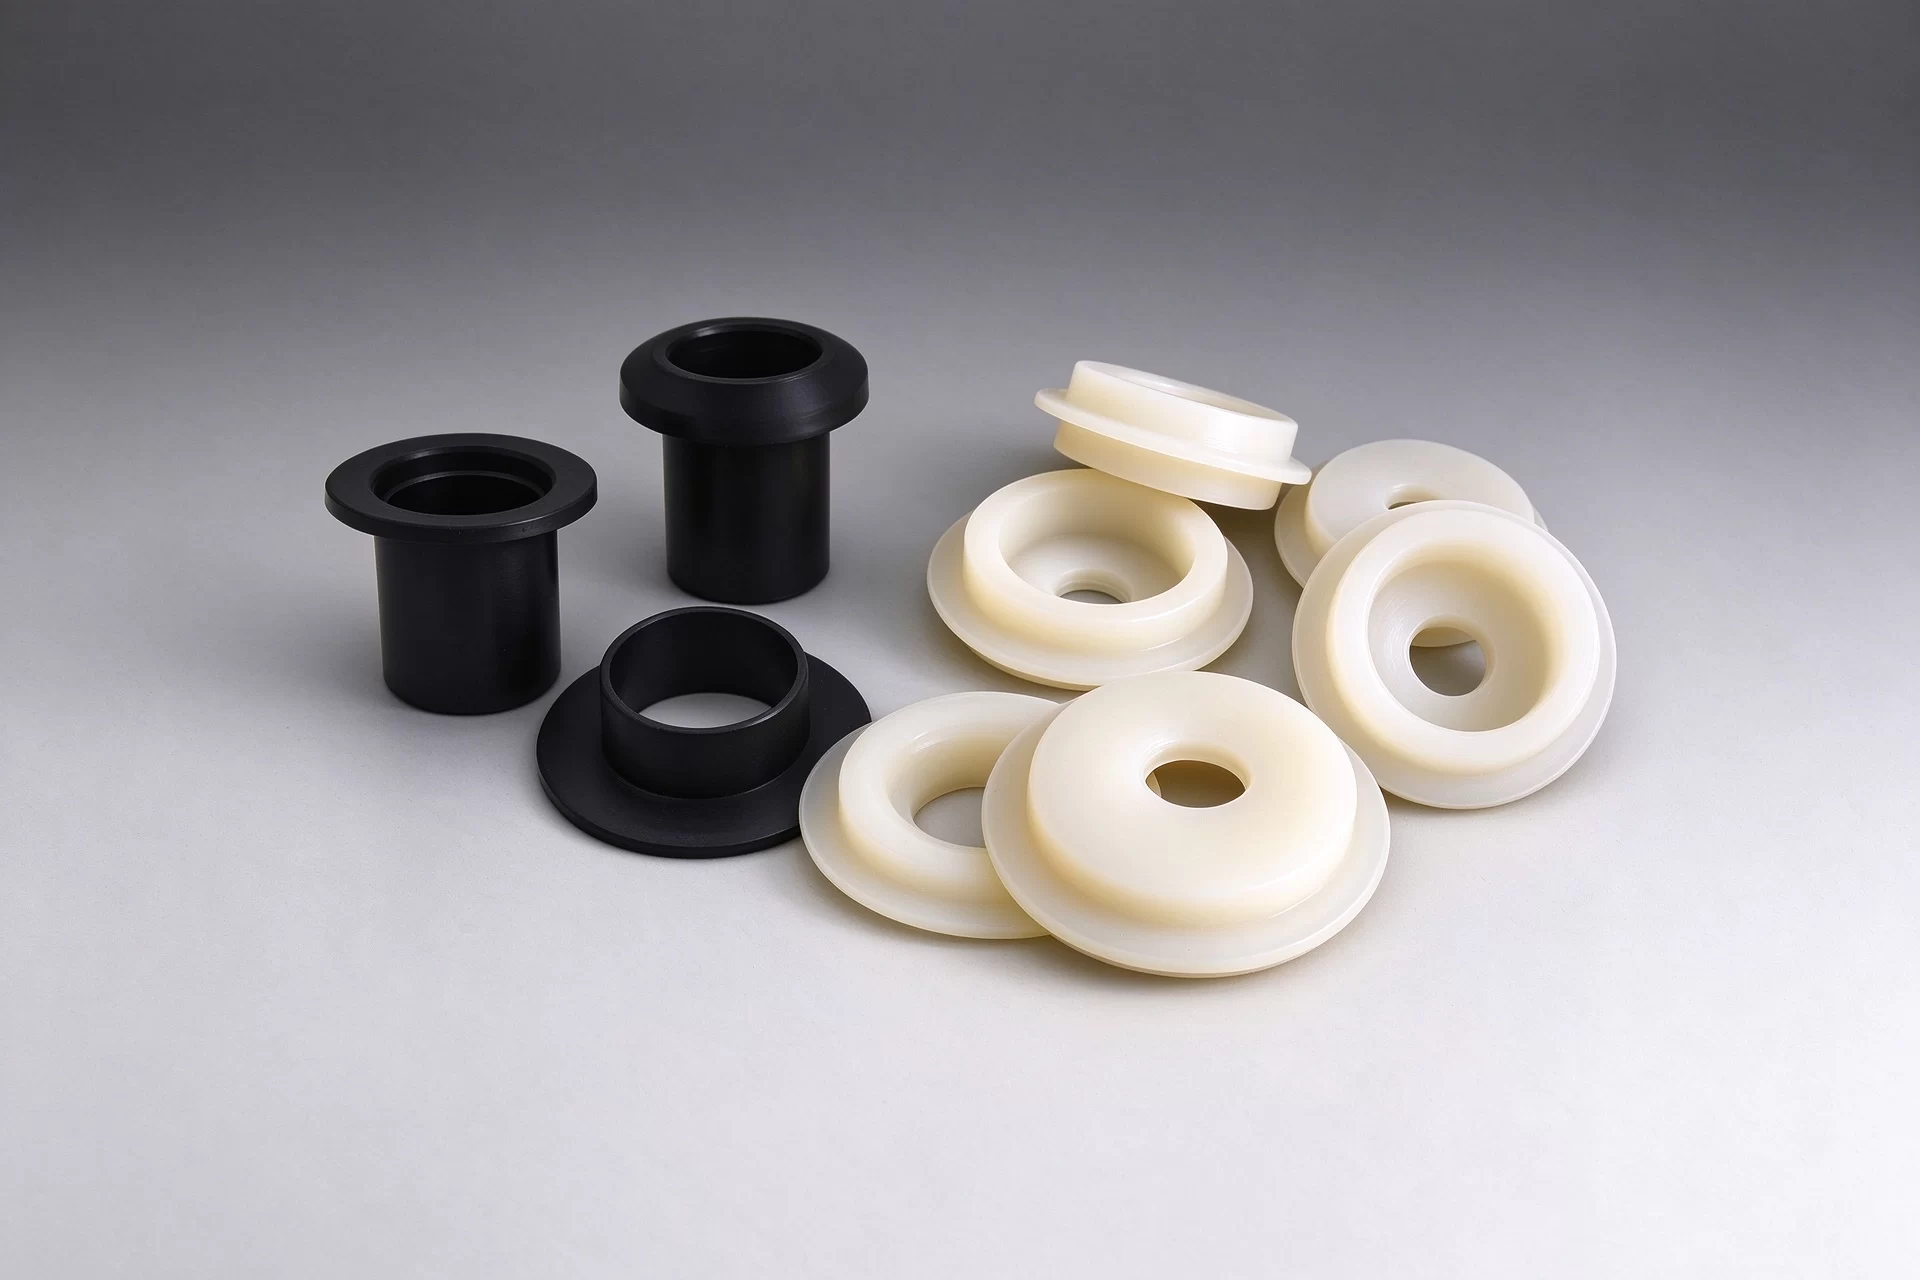
Buchsen, Hülsen und Verschleißringe
Komponenten für Wellenführung, Gleitkontakt und Laufspiel in Pumpen und rotierenden Maschinen. PEEK, PPS und PAI bieten unterschiedliche Belastungs- und Verschleißoptionen. Abrasive Partikel, Trockenlauf und die Gegenlauffläche können die Wahl des Werkstoffs beeinflussen.
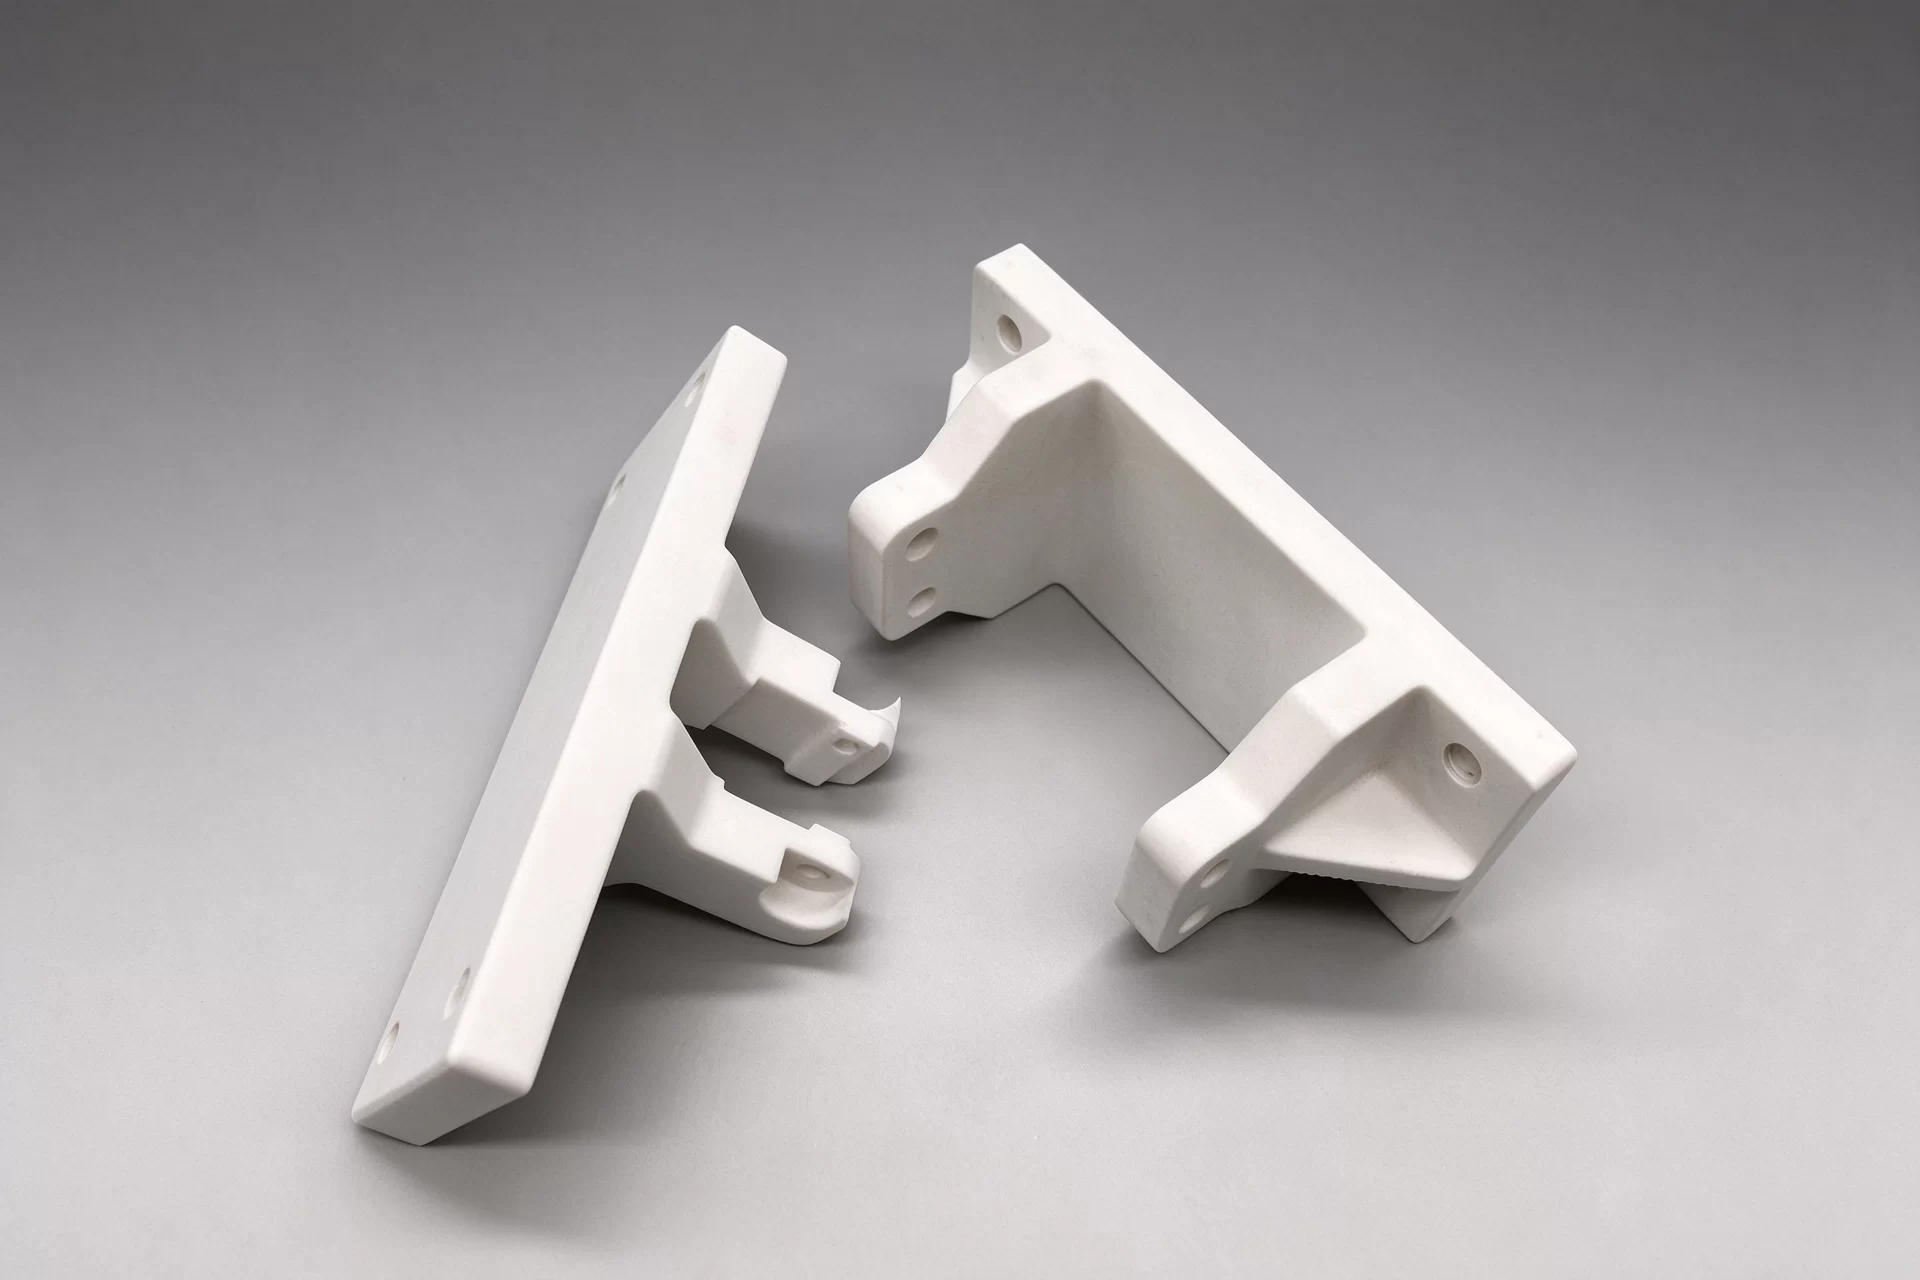
Elektrische Isolatoren und Halterungen
Steckverbindergehäuse, Stiftträger, Distanzstücke und Geräteträger aus PEEK, PEI, PPS oder PI. Neben den dielektrischen Eigenschaften spielen auch der Stiftabstand, die Wandstärken und die Befestigungsbohrungen eine Rolle. Leitfähige Füllstoffe erfordern andere Spezifikationen als isolierende Typen.
Fähigkeit
CNC-Fräsen, Drehen und Bearbeitungsmöglichkeiten
Great Plastics verbindet die Lieferung von Kunststoffmaterialien mit der CNC-Bearbeitung. Die Geometrie Ihres Bauteils entscheidet darüber, ob Fräsen, Drehen oder kombinierte Bearbeitungsverfahren die bessere Wahl sind.
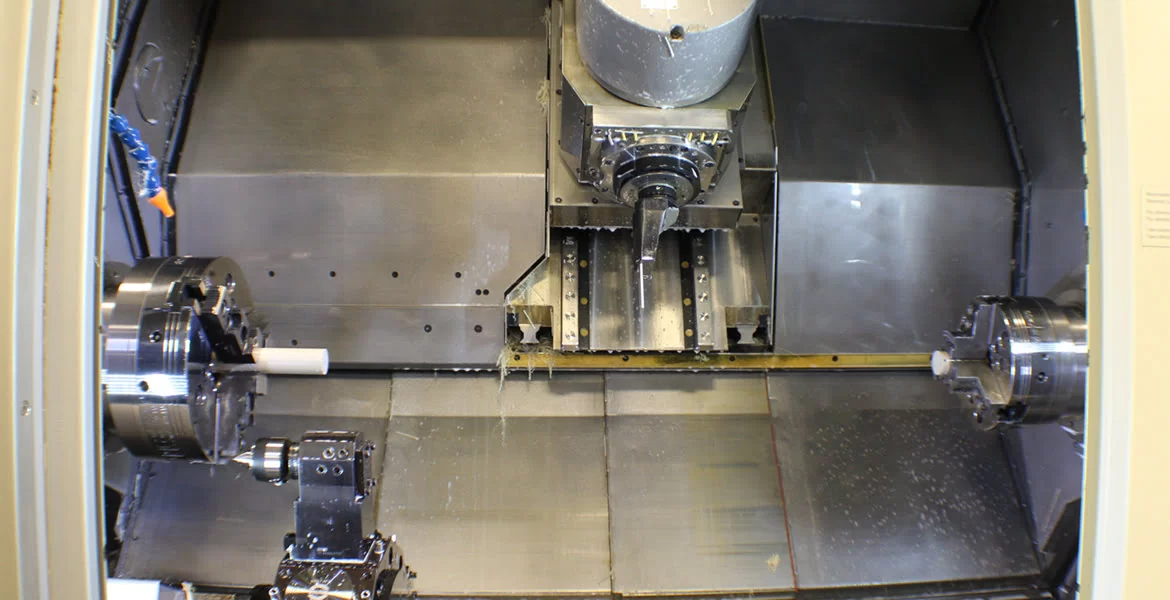
CNC-Fräsen
Taschen, Befestigungsflächen, Lochkreise und sich kreuzende Bohrungen in Blöcken und Platten. Die dreiachsige Vertikalbearbeitung bietet einen Nennbearbeitungsbereich von bis zu 1500 × 800 × 500 mm. Der Werkzeugzugang und der Freiraum für die Spannvorrichtung bestimmen, inwieweit Ihr Werkstück diesen Bearbeitungsbereich nutzen kann.
CNC-Drehen
Sitze, abgestufte Bohrungen, Hülsen, Nuten und Gewindeprofile aus Rundmaterial. Die nominelle Drehkapazität beträgt bis zu Ø 431 × 990 mm. Lange, dünnwandige Werkstücke benötigen eine Abstützung, um die Durchbiegung zu begrenzen. Die Spannlänge und die Verfügbarkeit des Materials schränken die nutzbare Werkstückgröße ein.
Kombiniertes Drehen und Fräsen
Doppelspindel-Dreh-Fräs-Anlagen ermöglichen die Bearbeitung von Flachstellen, Radialbohrungen und außermittigen Merkmalen an gedrehten Teilen. Durch weniger Umrüstvorgänge lässt sich das Verhältnis zwischen Bohrung, Außendurchmesser und sekundären Merkmalen besser beibehalten. Der Zugang zu den Merkmalen und die Werkzeugausstattung bestimmen jedoch weiterhin die Einrichtung.
Die Maschinenkonturen stellen keine garantierten Abmessungen des Fertigteils dar. Material, Ausgangsform, Werkstückspannung und Zerspanungszugang bestimmen die realisierbaren Abmessungen Ihrer Zeichnung. Möglichkeiten der CNC-Bearbeitung von Kunststoffen
Kompatibilität
Komplexe Merkmale. Kontrollierte Anpassungen
Kritische Toleranzen gelten für die Dichtungs-, Gleit- und Montageflächen. Die merkmalspezifischen Toleranzen werden anhand Ihrer Zeichnung vereinbart, wobei das Material und die Messbedingungen festgelegt werden.
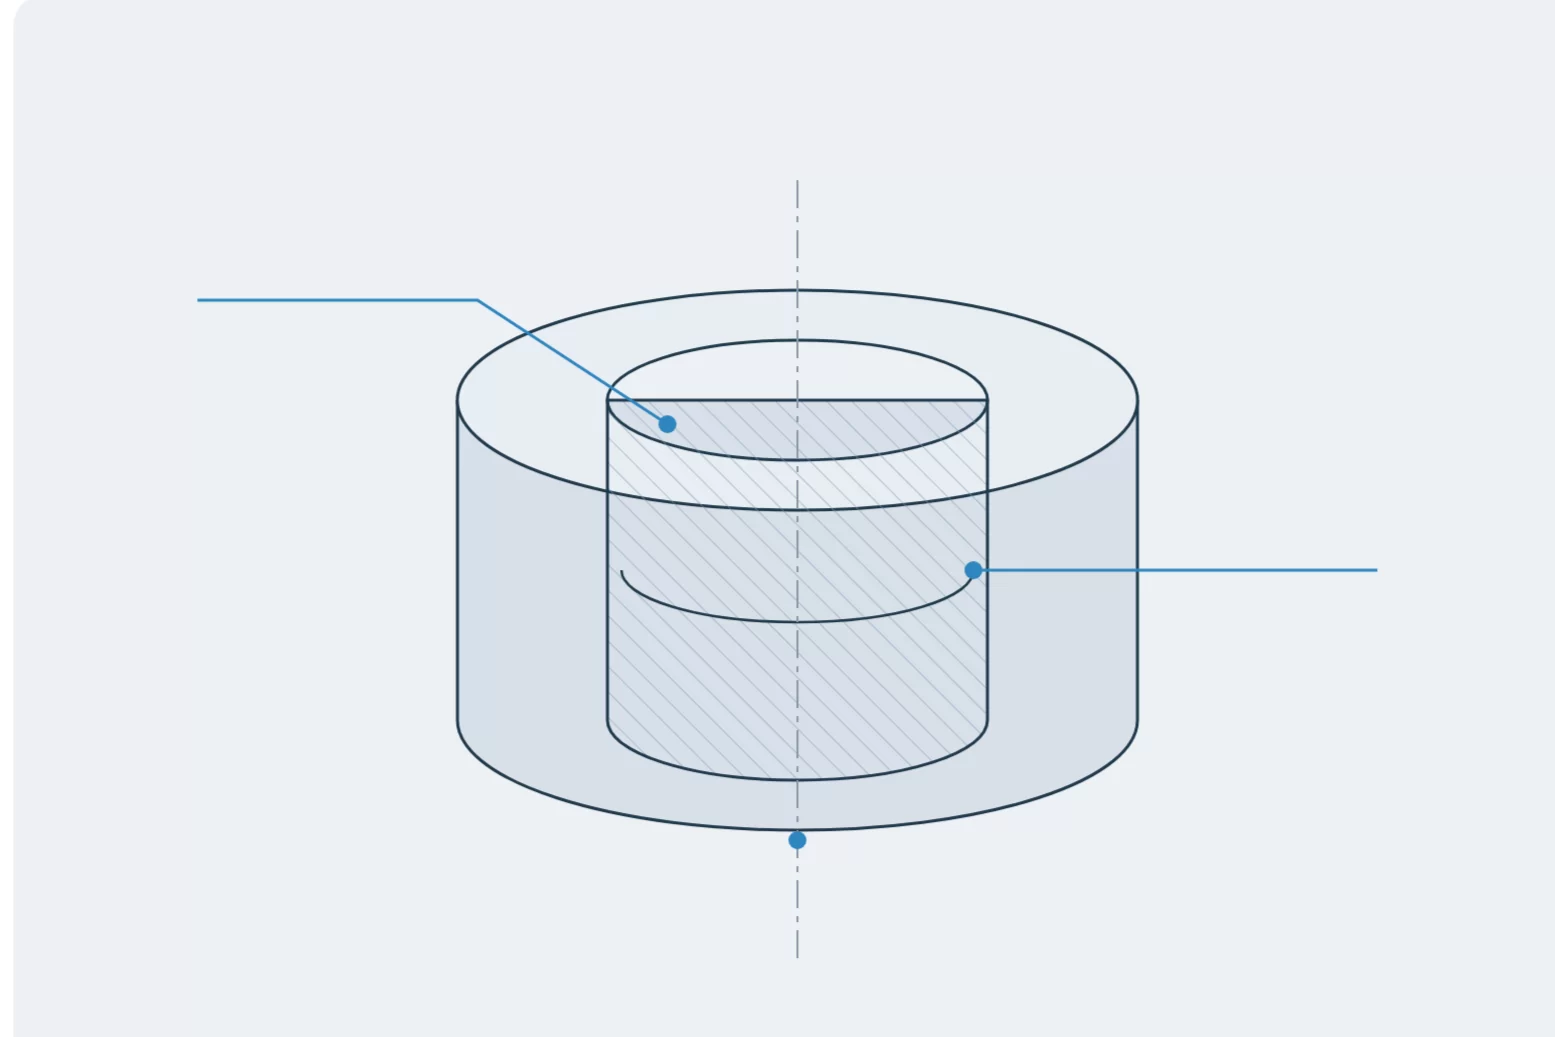
Dichtflächen und konzentrische Bohrungen
Das Sitzprofil, die Nutentiefe und der Rundlauf zwischen Bohrung und Außendurchmesser beeinflussen jeweils einen anderen Aspekt der Passung. Dünne Dichtlippen können sich unter Klemmkraft verschieben.
Maßtoleranz:
Überprüfen Sie die vereinbarten Merkmale unter den festgelegten Material- und Messbedingungen.
Passform im Einsatz:
Wärmeausdehnung, Feuchtigkeit und Kriechen können unter Einwirkung von Wärme und dauerhafter Belastung die Abstände verändern.
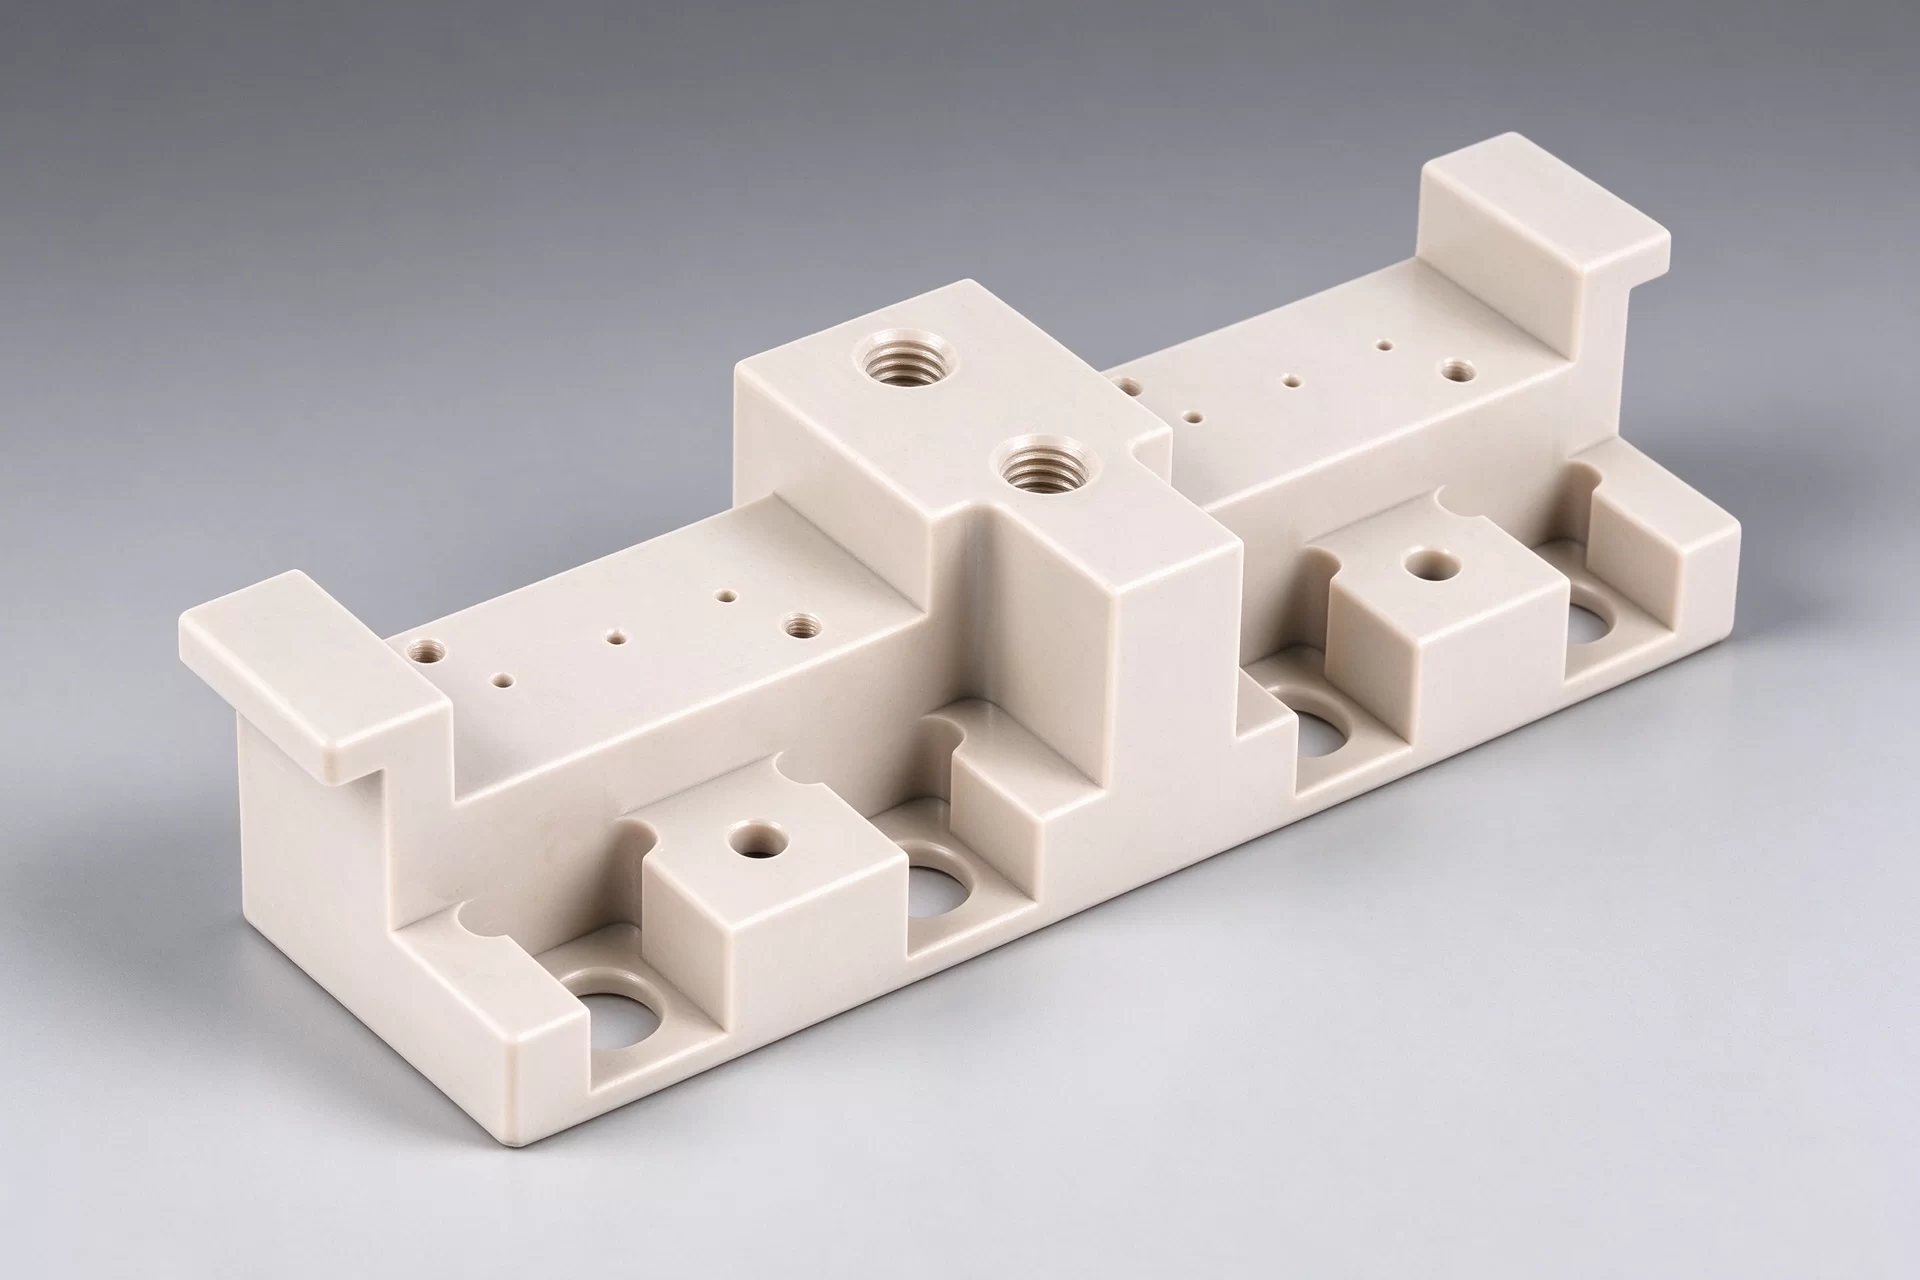
Befestigungslöcher und gerippte Stützen
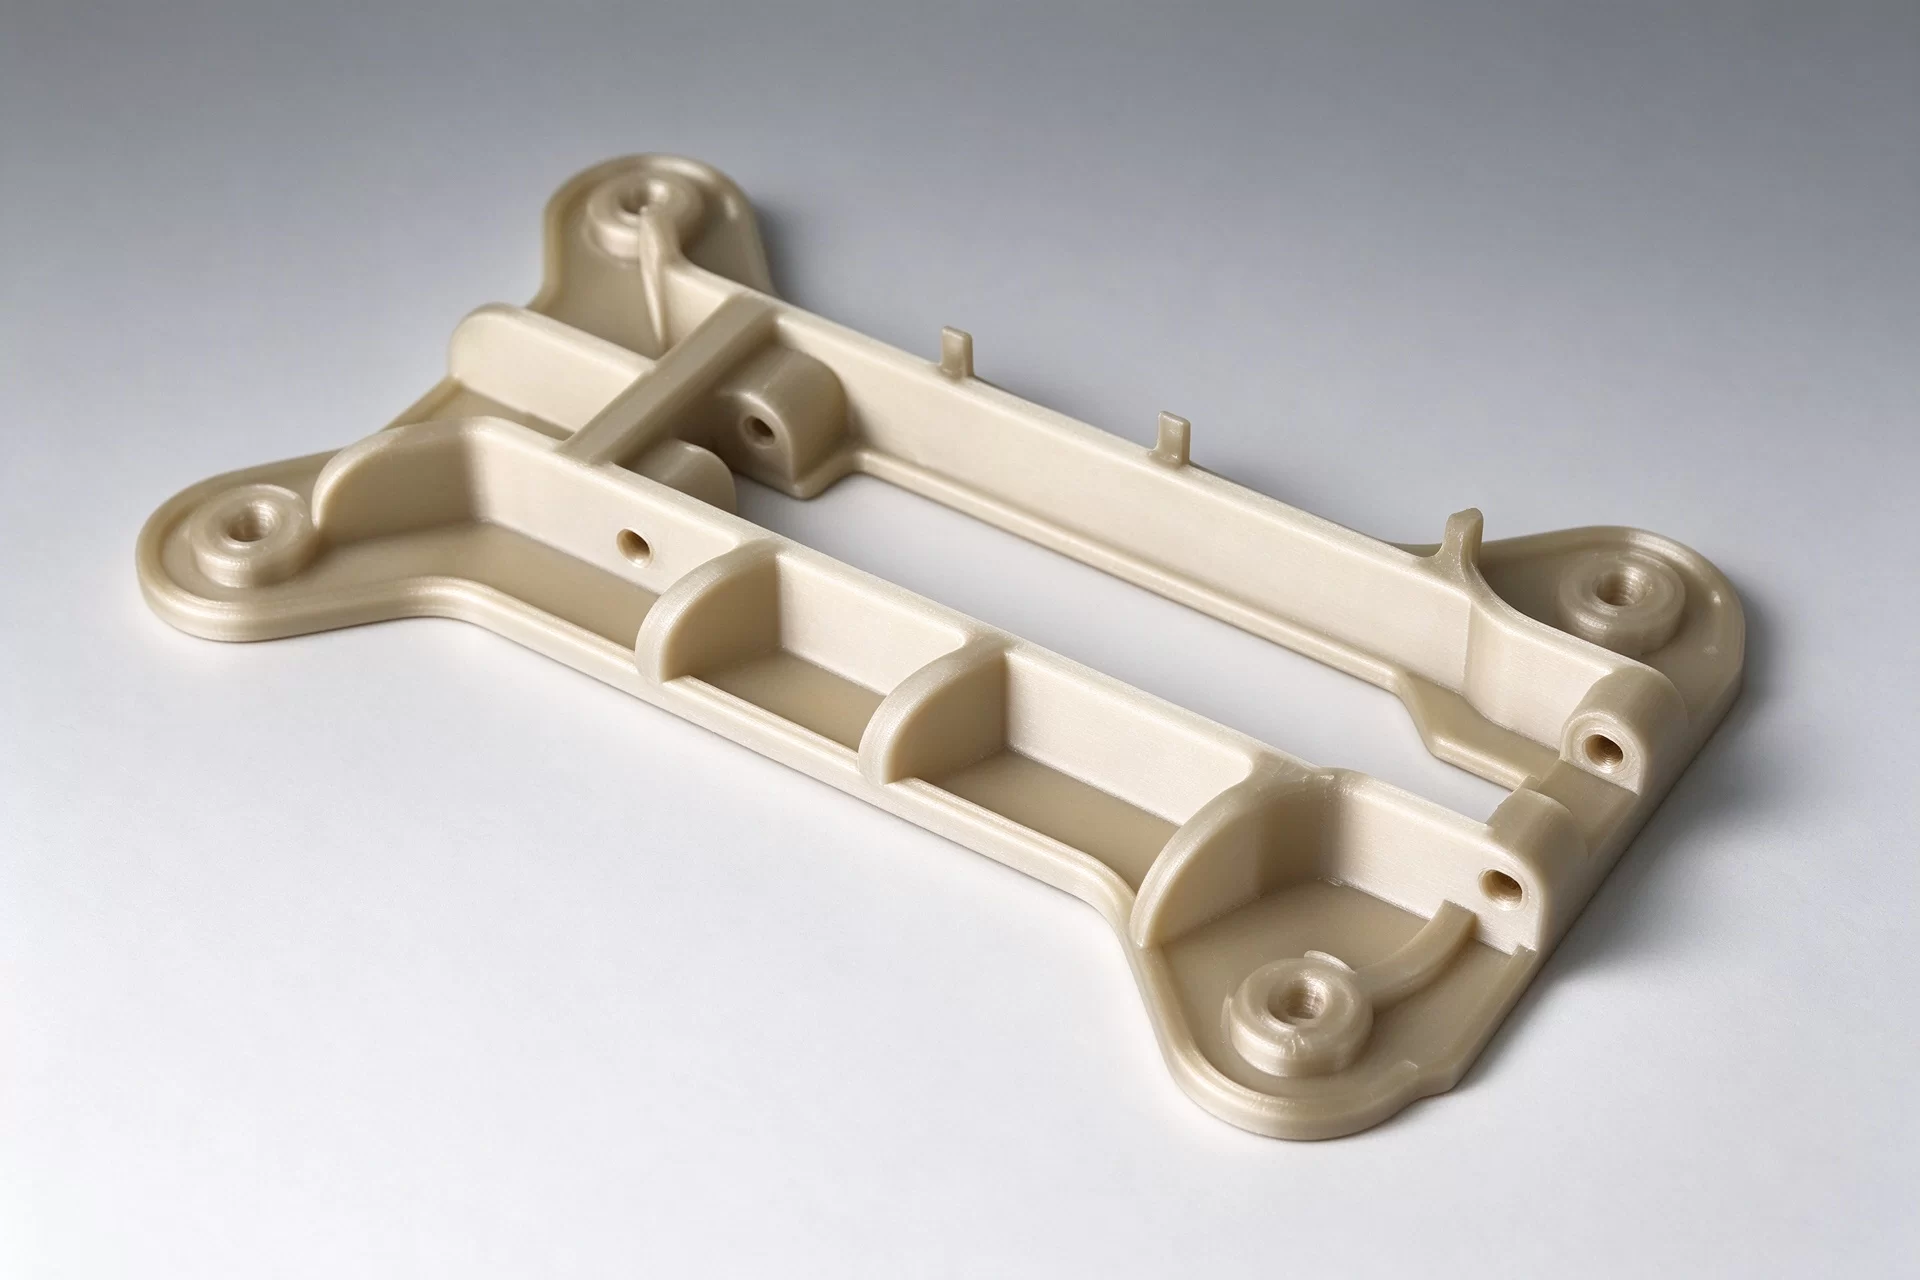
Die typische Geometrie der Halterung vereint Befestigungsbohrungen, Stege und vertiefte Flächen. Durch die Wahl des Bezugspunkts wird das Lochmuster mit der Passfläche verknüpft. Inneneckenradien und die Reichweite des Werkzeugs schränken tiefe Taschen ein; dünne Stege benötigen während der Bearbeitung eine Abstützung.
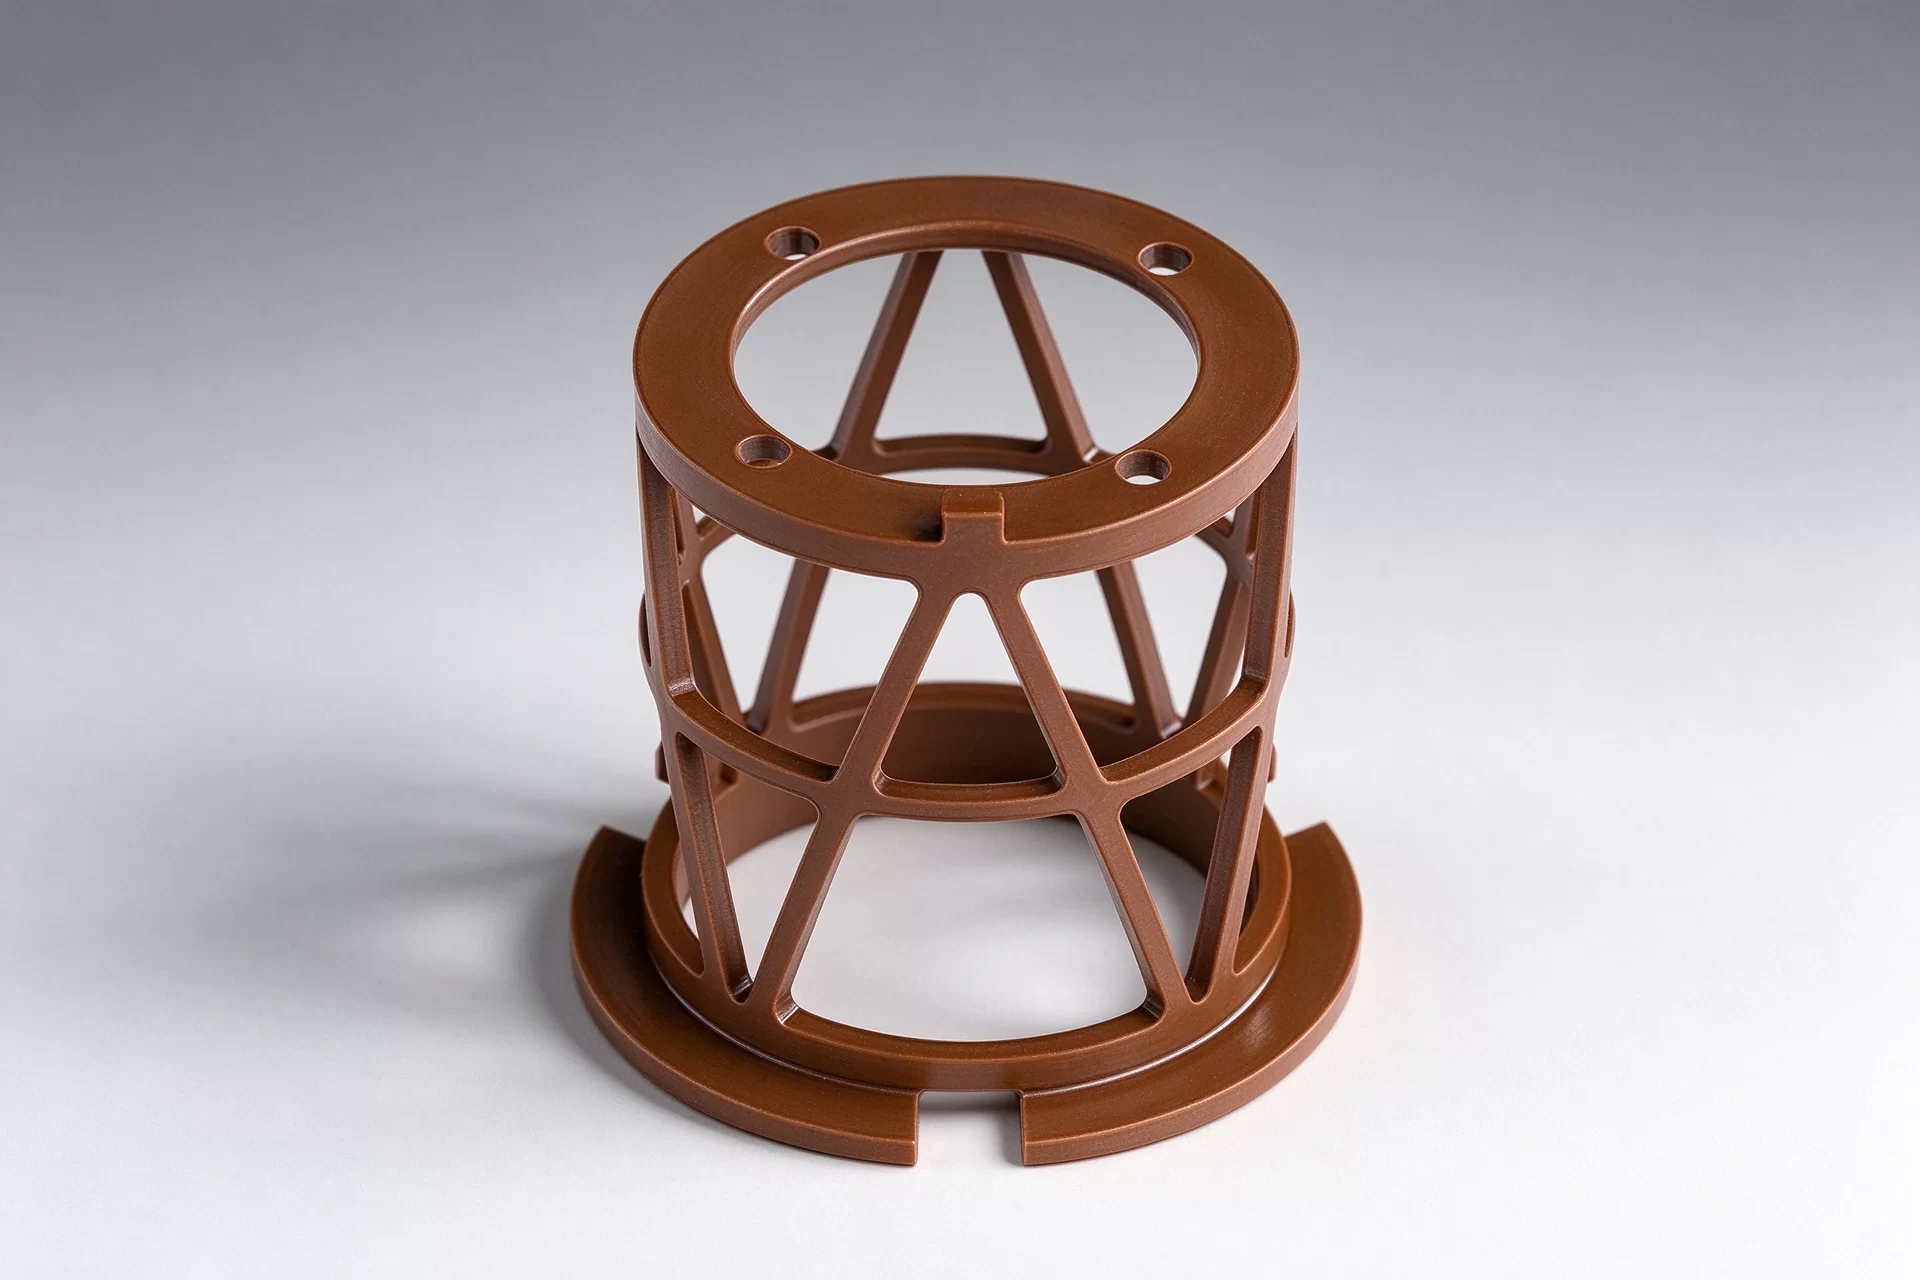
Fenster & schmale Wände
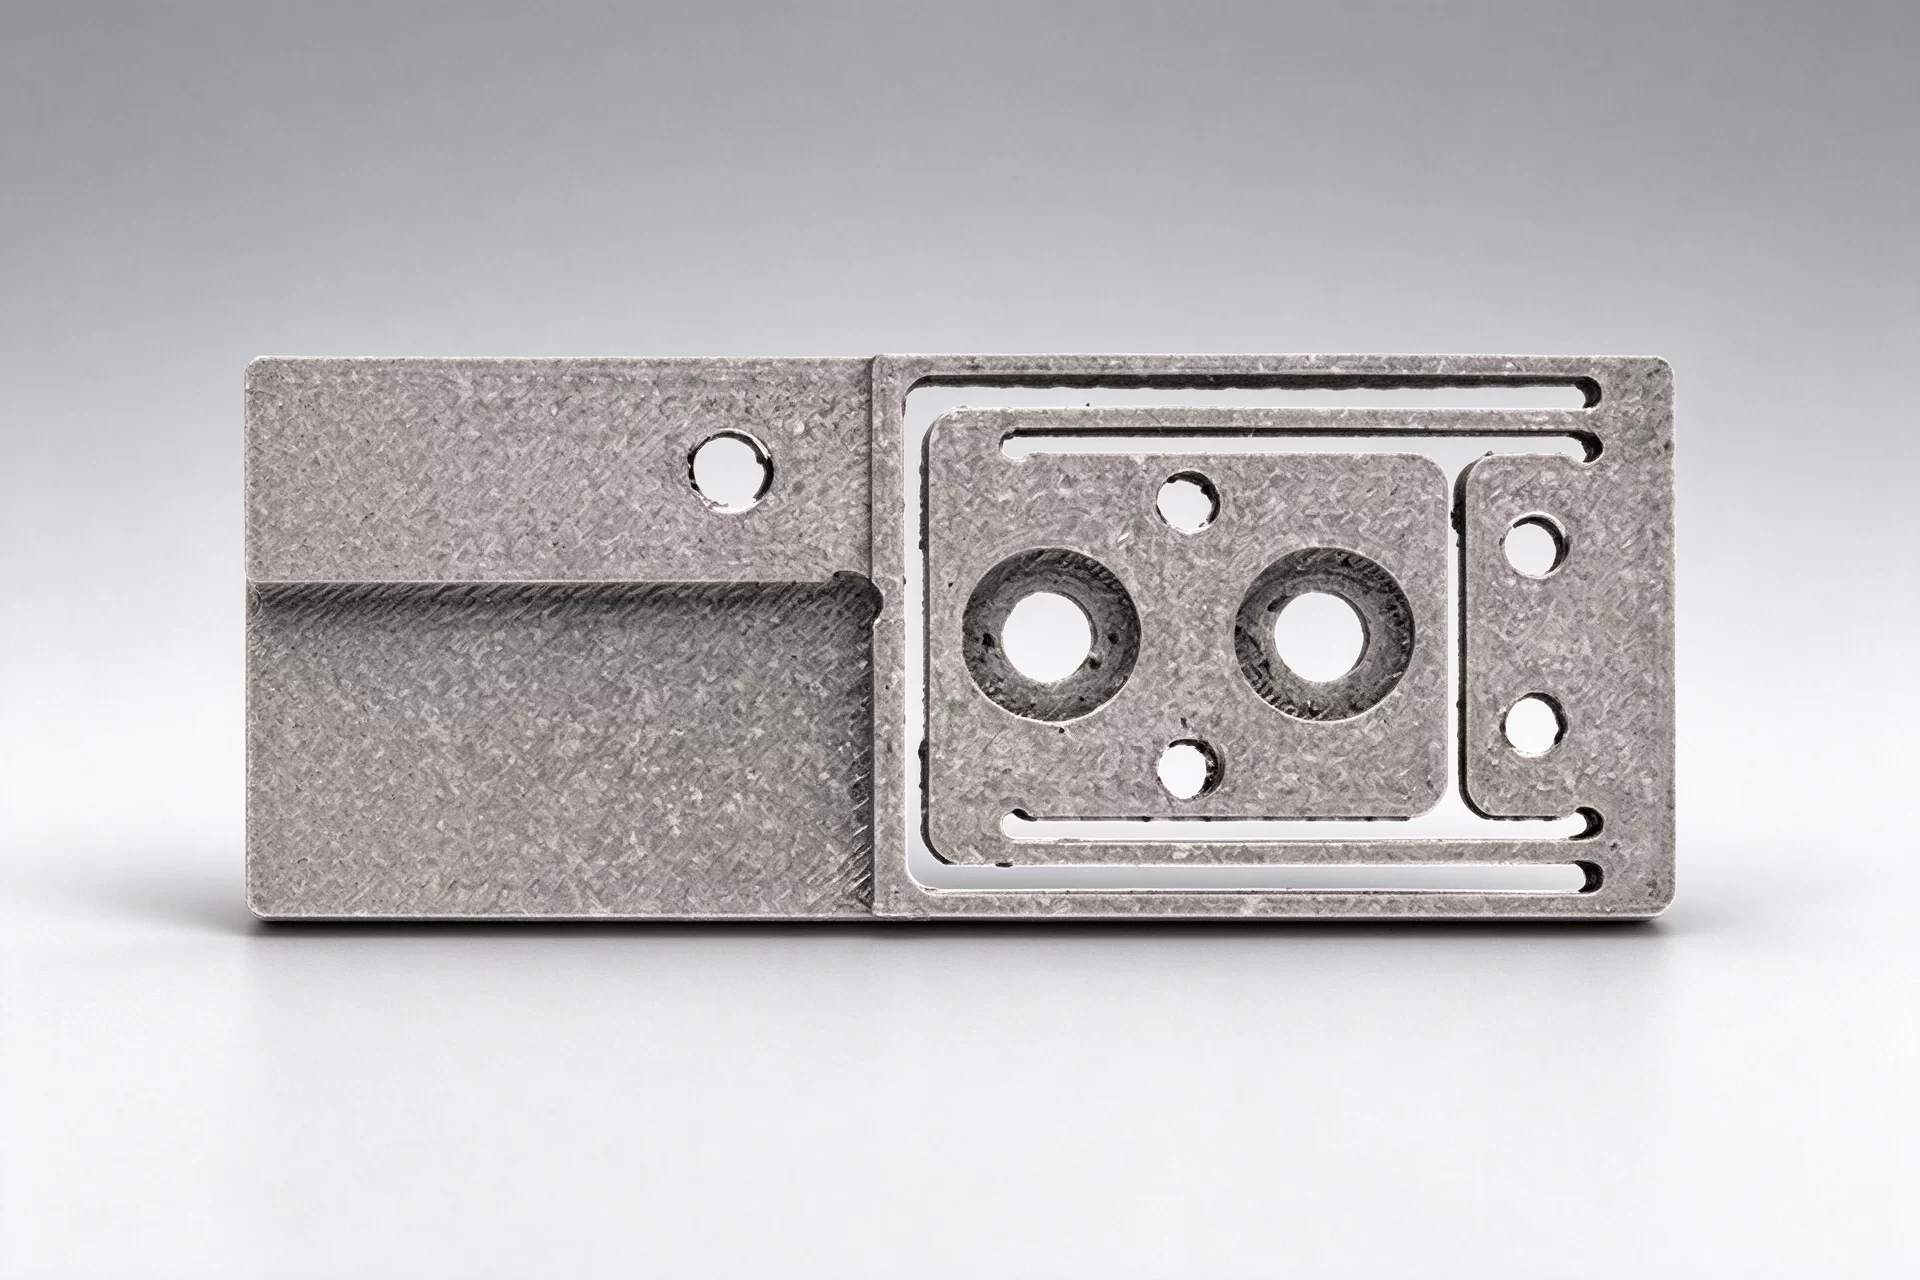
Bei der Bearbeitung von PI-Gehäusen sind offene Fenster, dünne Stege und geflanschte Enden zu berücksichtigen. Der Zugang für die Fräser und die Reihenfolge der Bearbeitungsschritte bestimmen die Wandauslenkung, während quer gebohrte Durchgänge die Entfernung von Graten ermöglichen müssen. Geschlossene Bauteile erfordern unter Umständen eine Neukonstruktion.
Materialauswahl
Materialoptionen für Ihre Betriebsbedingungen
Die Materialauswahl hängt von der chemischen Beanspruchung, der Temperatur, der Belastung, der Bewegung und den elektrischen Betriebsbedingungen ab. Wählen Sie die für Ihre Einsatzbedingungen genau passende Typenbezeichnung aus; die Bezeichnung einer Polymerfamilie allein reicht nicht aus, um die Eignung zu gewährleisten.
| Material | Passgenauigkeit der Bauteile | Notenwahl und Grenzen |
|---|---|---|
| PEEK | Ventilsitze, Stützringe, Buchsen und Anschlusskörper. | Ungefüllte, glasgefüllte, kohlenstoffgefüllte und lagertaugliche Typen erfüllen unterschiedliche Aufgaben. Füllstoffe beeinflussen die Steifigkeit, den Verschleiß und das elektrische Verhalten. Starke Oxidationsmittel erfordern einen spezifischen Kompatibilitätsnachweis. |
| PPS | Medienberührte Teile, Führungen und formstabile Halterungen. | Es gibt Unterschiede zwischen ungefüllten, glasgefüllten, kohlenstoffgefüllten und verschleißmodifizierten Typen. Dünne Kanten und Kerben erfordern besondere Sorgfalt. Die chemische Verträglichkeit hängt von der vollständigen Zusammensetzung und den Einsatzbedingungen ab. |
| PEI | Elektrogehäuse, Stiftträger und Halterungen für die Trockenseite. | Eignet sich für Anwendungen, bei denen Steifigkeit und Isolierung eine Rolle spielen. Die Verträglichkeit mit Flüssigkeiten und die Anfälligkeit für Spannungsrisse können den Einsatzbereich offener Teile einschränken; geben Sie daher die elektrische Güteklasse an. |
| PAI | Belastete Buchsen, Drucklagerteile und Verschleißteile. | Feuchtigkeitsbedingungen wirken sich auf die Abmessungen aus. Heißes Wasser, Dampf und Amine müssen besonders berücksichtigt werden. Geben Sie den Füllstoff und den Zustand an. |
| PI | Heißhalterungen, Isolierabstandshalter und spezielle Verschleißteile. | Die Eignung hängt von der Güteklasse, der Umgebungsatmosphäre und den Kontaktbedingungen ab. Feuchtigkeit, Heißwassereinwirkung und Füllstoffe können die Passform im verarbeiteten Zustand verändern. |
Mit Kohlenstoff gefüllte Typen können elektrisch leitfähig sein. Eine Zulassung für den Einsatz bei Raumtemperatur oder eine chemische Eignungsbewertung sagt nichts über die Leistungsfähigkeit unter Hitze, Druck und Dauerbelastung aus.
Dienstleistungen
Fertigungsdienstleistungen für Energieprodukte
| Profitieren Sie bei der Bearbeitung von derselben Geschwindigkeit, Präzision und Zuverlässigkeit, die Sie von Great Plastics gewohnt sind, und erschließen Sie sich über unser Fertigungsnetzwerk gleichzeitig fortschrittliche Bearbeitungsmöglichkeiten wie engere Toleranzen und Mengenrabatte. Mehr erfahren→ |
|
 |
| Erhalten Sie innerhalb weniger Tage kostengünstige, hochwertige Formteile und Brückenwerkzeuge. Mit unserer kostenlosen Beratung zur Formbarkeit lassen sich der Konstruktions- und Formungsprozess erheblich beschleunigen, sodass Sie Zeit und Geld sparen. Mehr erfahren→ |
|
|
| Sie suchen hochwertige Bauteile und Fachwissen im Bereich der additiven Fertigung aus einer Hand? Wählen Sie aus vier verschiedenen Technologien der additiven Fertigung für kostengünstiges Prototyping und hochpräzise, reproduzierbare Serienteile. Mehr erfahren→ |
|
 |
Wie ein Projekt voranschreitet
Vom Prototyp zur Serienfertigung
Entwickeln Sie das Bauteil aus dem vorgesehenen Werkstoff und übertragen Sie die freigegebene Geometrie anschließend in die Produktion. Great Plastics unterstützt die Fertigung von Prototypen, Kleinserien und Nachbestellungen für Komponenten von Energieanlagen.
Prototypenentwicklung und Anwendungsvalidierung
Prüfen Sie die Zeichnung, das Material und die kritischen Merkmale. Testen Sie die bearbeiteten Prototypen unter realen Betriebsbedingungen auf Passgenauigkeit und Leistung.
Kleinserienfertigung
Verwenden Sie das freigegebene Muster, die geänderte Zeichnung, die Materialgüte und die Maßangaben als Produktionsvorgaben.
Wiederholungslieferung
Die genehmigten Anforderungen an Werkstoffe, Zeichnungen und Prüfungen sind einzuhalten. Änderungen an der Geometrie, den Füllstoffen oder den Betriebsbedingungen sind erneut zu validieren.
Fragen des Käufers
 English
 French
 German
 Russian